


热转印打印中,碳带(又称色带、热转印碳带)本身不发热也不输出内容,它靠供应轴放卷、回卷轴收卷,在打印头下方被匀速拉过,把墨层转移到标签面材上。这条「放卷—打印头—收卷」的介质路径一旦失衡,最常见的表现就是四类:碳带卷不紧(松卷、拖尾、碳带松垮垂落到机壳里)、碳带打滑(卷芯在转但带子不走,或带子被拉走而卷芯不转)、张力报警(面板提示 RIBBON OUT / RIBBON END / RIBBON IN 之类)、碳带跑偏(向一侧偏移、边缘起皱、蹭到机身或导杆)。本文按「现象→原因→处理步骤」给出可执行排查路径,覆盖卷芯适配、安装方向、供应轴阻尼、回卷轴收卷力、张力传感器、导带机构六个环节。
先划清边界:本文不讨论碳带类型的选购(蜡基、混合基、树脂基的选用另有专文),不讨论打印出来的内容颜色浅淡或浓度不均(那属于打印浓度与打印能级设置问题,可参见斑马 105SL 打印浅淡与碳带张力调节一文),不涉及打印头清洁与寿命维护,也不涉及碳带打印出现白线、横纹、断带的处理(另有专文)。上述几项与本文有关联但不重叠,本文只在必要交叉处给出指向,避免在同一篇文章里混答不同问题。
文中涉及的机型与耗材型号,均取自实际在售与在用清单,例如 Brady IP 系列热转印碳带(IP-R4900、IP-R4902、IP-R4400、IP-R4402、IP-R4407、IP-R6600、IP-R6602、IP-R6607、IP-R6700、IP-R6702、IP-R6707、IP-R6107 等规格),以及 Zebra ZT421-300DPI、ZT411、ZT610、SATO CL4NX Plus、Brady S3700 等常见工业与桌面机型。具体规格参数以产品页与随机手册为准,本文只给排查方法,不给未经验证的数值。
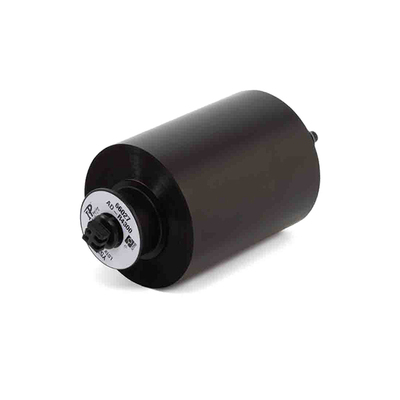
一、先判断你的现象属于哪一类:现象与机构对照
动手之前先做一次归类,能省掉一半的无效拆装。按下表把现象对应到机构:
- 碳带松垮、垂落到机壳、收卷侧鼓包:问题在回卷轴,收卷力不足或回卷方向反了。
- 卷芯在转但碳带不走,打印内容被拖花:问题在卷芯与轴的配合,卷芯在轴上打滑。
- 面板报 RIBBON OUT / RIBBON END / RIBBON IN,但碳带明明还有:问题在碳带传感器,或是碳带末端引带、透明段被误判。
- 碳带向一侧偏、边缘起皱、蹭到机身:问题在导带路径与限位,或碳带宽度与标签宽度不匹配。
- 碳带走不动但无报警,标签照出但为空白:多半是打印模式被设成了热敏(直热),打印机根本没有驱动碳带,也不检测碳带。
归类完成后,直接进入对应小节。若同时出现多个现象,按「卷芯适配 → 安装方向 → 供应轴 → 回卷轴 → 传感器 → 导带」的顺序逐项排除,不要跳步。
二、碳带卷芯与打印机轴径不匹配:打滑最常见的根因
碳带卷芯(纸芯或塑料芯)的内径是行业通用规格,主流为 1 英寸(约 25.4 mm)与 0.5 英寸(约 12.7 mm)两类;部分工业机型配 3 英寸(约 76.2 mm)芯的大卷碳带。打印机供应轴与回卷轴的外径与之对应,靠摩擦力带动卷芯。
- 把碳带从轴上取下,目测卷芯内壁是否有磨损发亮、撕裂或呈椭圆变形。发亮说明已经打滑过一段时间。
- 确认卷芯内径与机器标注的适用芯径一致。用大芯碳带套在小轴上,看似能放进去,实际只有轴上的几条筋在接触,必然打滑。
- 若芯径偏小,使用机器原厂或规格相符的碳带适配器(芯套)过渡,不要用胶带、纸团缠绕凑合——这些临时填充物在连续打印受热后会塌陷,反而把碳带卡死。
- 装回时把碳带推到轴根,确认卡榫或弹片已经扣住卷芯端面。很多「装好了」其实只推了一半,运行几分钟后碳带沿轴向窜出,开始蹭机身。
- 装完手动转半圈,感受是否有明显空转。空转即在打滑,回到第 2 步重配。
需要提醒的是,纸芯碳带在潮湿环境下会吸湿变软、内径收缩不均,这是南方梅雨季打滑投诉集中爆发的原因。存放与拆封节奏见第十节。
三、碳带安装方向与绕行路径错误
热转印碳带只有一面带墨层,装反了就会出现「碳带走得很顺但标签上一个字都没有」,或者墨层转印到导杆、压辊上,机器里一片黑。这类现象常被误判为碳带质量问题。
- 确认碳带的涂层面朝向标签面材。简易判别法:用一段胶带粘在碳带表面轻压撕下,带墨的一面会留痕;或看卷绕方向——多数碳带为墨层朝外(OUT)或朝内(IN)卷绕,机身或碳带包装上会有标注。
- 按机身内侧的绕行示意图走带,注意穿过碳带传感器槽、导杆、打印头下方、压辊这几处,任何一处绕漏都会导致张力失衡或传感器误判。
- 确认供应轴与回卷轴没有装反:新卷装在供应轴(放卷),空芯装在回卷轴(收卷)。装反会让打印机试图从空芯拉带,直接触发张力报警或断带。
- 盖好打印头压合机构并锁到位。未锁到位时压辊压力不足,碳带会被压辊带着走而不是被回卷轴拉着走,收卷自然不紧。
- 换完碳带做一次走带测试(多数机型长按走纸键出一张空白标签),观察碳带是否被平稳收进回卷轴,边缘有无偏移。
四、供应轴(放卷轴)阻尼与摩擦调节
供应轴需要提供一点「反向拖住」的力,碳带才会在打印头处被拉平。阻尼太小,碳带松弛下垂、起皱;阻尼太大,碳带被拉得太紧,会拉伤卷芯、增加打印头负担,严重时出现碳带被拉断。
- 找到供应轴端部的阻尼调节结构。不同机型差异较大:有的是两端式外张弹片,有的是螺母压紧的摩擦片,有的是弹簧加载的摆臂。先查随机手册确认结构,不要凭手感硬掰。
- 以「碳带在打印头前保持平直、用手轻拨有轻微回弹」为目标微调,每次只调一个小档位,出两张标签看效果。
- 观察收卷侧碳带卷的端面是否平整。端面呈喇叭口或层间错开,通常说明供应侧阻尼不足,放卷时带子横向游走。
- 确认阻尼摩擦片没有沾上碳带墨粉或油污。脏污的摩擦片阻尼会随温度漂移,表现为冷机正常、连续打印半小时后开始松卷。
- 若机型支持在驱动或面板里设置碳带张力相关参数,优先用软件参数粗调,机械阻尼做精调,两者不要同时大改,否则无法判断是哪一侧起了作用。
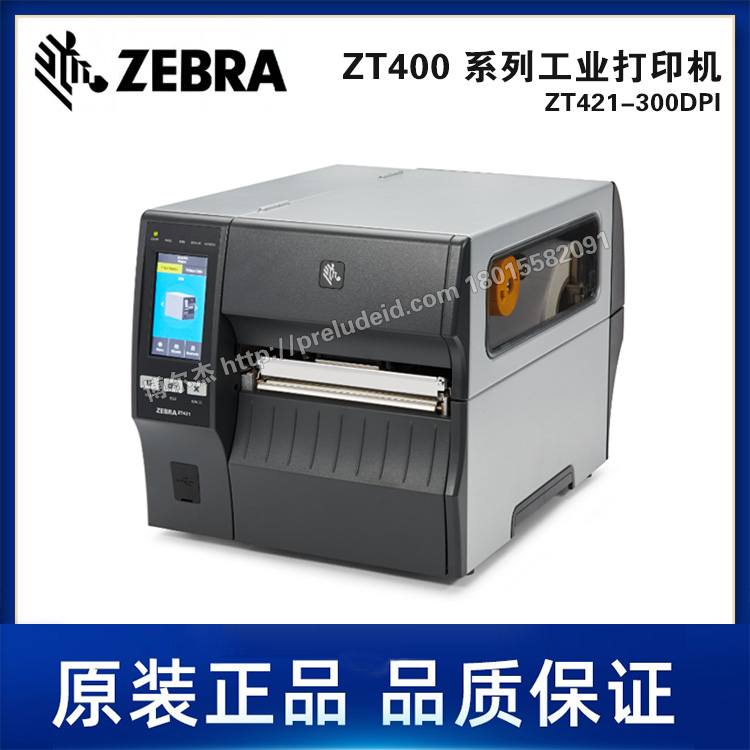
上图为常见的工业型条码打印机构型(Zebra ZT421-300DPI),其碳带供应轴、回卷轴与碳带传感器都集中在上部介质仓内,各机型的调节位置请以随机手册为准。
五、回卷轴收卷力不足:碳带卷不紧、松垮与拖尾
碳带卷不紧的直接责任方几乎都在回卷轴。回卷轴靠摩擦或独立电机把用过的碳带收起来,收卷力一旦小于碳带被拉出的力,碳带就会在仓内堆积。
- 先确认回卷轴上的空芯已经卡紧。空芯在回卷轴上打滑,是「卷不紧」最高频也最容易被忽略的原因,处理办法同第二节的芯径适配。
- 检查回卷轴的驱动方式。皮带或齿轮驱动的回卷轴,先看皮带是否松弛、齿轮是否缺齿;独立电机驱动的,看面板是否有针对回卷的使能设置被关掉。
- 清理回卷轴表面积存的碳带墨粉与纸屑。积粉会让卷芯在轴上「坐不住」,出现周期性松紧交替。
- 确认废碳带没有超量。卷到接近轴径上限时收卷力矩会明显变化,此时应更换空芯或按机型要求取出废带,不要一直卷到顶死。
- 若打印的是窄标签配宽碳带,回卷侧更容易松。优先把碳带宽度调到与标签匹配(见第九节),再谈张力调节。
六、张力报警(RIBBON OUT / RIBBON END / RIBBON IN)误报排查
碳带还有一大截却报碳带用尽,或刚装上就报有碳带,这类报警基本都来自检测环节而非碳带本身。不同品牌的提示文字不同,例如 Zebra 常见 RIBBON OUT / RIBBON IN,SATO 常见 Ribbon End,TSC、ARGOX、Godex 也有各自的面板提示,但排查逻辑一致。
- 确认打印模式是热转印而不是热敏(直热)。热敏模式下多数机型会关掉碳带检测,也可能反过来因为检测不到碳带而报警。这是误报排查的第一步,也是成本最低的一步。
- 清洁碳带传感器。传感器多为对射式或反射式光电,窗口积了碳粉、标签背胶后灵敏度下降。用无水酒精棉签轻擦发射与接收两侧,不要用金属工具刮。
- 确认碳带确实穿过了传感器槽。漏穿传感器槽是换带后的高频失误,表现为装上就报「无碳带」。
- 留意碳带末端的引带段。部分碳带在末端带有一段透明或高反射引带,传感器会据此判断碳带将尽;若你的碳带使用了这类引带,报警属于正常提示,更换新卷即可。
- 若机型支持碳带检测方式的设置(如对射/反射、碳带低量预警开关),在确认硬件正常后再调整检测方式,不要一上来就关掉报警——关掉之后真断带就不会有任何提示,代价更大。
- 确认传感器线束与主板连接牢固。搬动或长途运输后接插件松动,会表现为报警时有时无。
七、碳带跑偏、边缘起皱与蹭机身
碳带跑偏不只是观感问题,偏到一定程度碳带边缘会蹭到机身或导杆,产生碳带屑,进而污染打印头与传感器,形成连锁故障。
- 确认碳带宽度与标签宽度匹配(见第九节)。碳带明显宽于标签时,多出来的部分无处可去,容易向一侧翻卷。
- 调整介质导板(标签导纸器)与碳带限位,使其刚好贴住而不夹紧。夹太紧会把碳带边压出折痕。
- 检查所有导杆是否平行、有无弯曲或松动。受过撞击的机器常见导杆变形,肉眼看不出,但碳带会持续往一侧走。
- 确认供应轴与回卷轴上的碳带端面基本对齐。两端错位超过几毫米,运行过程中必然跑偏。
- 观察压辊两端压力是否均匀。压辊单边磨损会造成碳带在打印头处被「斜着拉」,这是边缘起皱的典型来源,磨损严重的压辊应更换。
八、热转印与热敏模式、碳带检测设置错误
这一节单独列出,是因为它引发的「假性碳带故障」占比很高,而且排查成本几乎为零。
- 在驱动属性或打印机面板的打印方式里,确认选择的是热转印(Thermal Transfer)而非热敏/直热(Direct Thermal)。
- 用热敏纸做判断:热敏模式下打印头直接发热在热敏纸上显色,不需要碳带;若你在热转印标签上用热敏模式,出来的会是完全空白的标签。
- 确认标签软件(BarTender、Codesoft、Brady Workstation 等)的驱动设置与打印机面板设置一致。软件侧选了热转印而机器侧是热敏,会以机器侧为准,反过来也一样。
- 部分机型有「碳带检测使能」开关,若被关闭,机器不检测碳带,断带或装反都不会报警,只会持续输出空白标签。排查时先确认这项处于开启状态。
九、碳带宽度与标签宽度的匹配规则
宽度匹配既影响打印质量,也影响张力与跑偏,还关系到打印头保护。
- 碳带宽度应略大于或等于标签(含底纸)宽度,使打印头全长都被碳带覆盖。碳带窄于标签时,打印头发热体外露的部分会直接摩擦标签表面,加速磨损。
- 碳带也不宜过宽太多。超出过多的部分无法被压辊压住,容易翻卷并蹭机身,是跑偏的诱因之一。
- 换用不同宽度的标签时,同步更换对应宽度的碳带,并检查介质导板与传感器位置是否要跟着调整。
- Brady IP 系列等按宽度分规格(如 60 mm、80 mm、110 mm 等),选型时按标签实际宽度就近向上取规格,具体可供应规格以产品页为准。
十、碳带更换、搬运与存放的操作规范
相当一部分「碳带打滑」其实是存放不当造成的,属于可以在源头避免的问题。
- 碳带应立放(卷芯水平、碳带竖立),不要平叠堆放。平放会让下层碳带卷芯受压变形,装上后必然跳动与打滑。
- 存放环境保持常温干燥,远离暖气、窗边直晒与加湿器。高温会让墨层软化粘连,高湿会让纸芯吸湿变形。
- 拆封后尽快用完。长期裸露的碳带表面会积灰,灰尘进入打印头与碳带之间,既影响转印也会改变摩擦系数。
- 搬运时握卷芯两侧,不要捏碳带卷的外缘,避免边缘碰伤产生缺口,缺口在运行中会发展成撕裂。
- 避免在打印过程中频繁开合上盖。每次开合都会让张力重新建立,是起皱与偏移的高发时机。
十一、排查速查表:现象 → 最可能原因 → 第一步动作
- 碳带松垮垂落:回卷轴收卷力不足或回卷方向反 → 检查空芯是否卡紧、回卷轴驱动是否正常。
- 卷芯转但带不走:卷芯与轴径不匹配 → 换用规格相符的芯套或碳带。
- 标签空白但碳带走得正常:安装方向反(墨层未朝向标签)或模式设为热敏 → 重新按图示走带并核对打印模式。
- 装机即报无碳带:漏穿传感器槽或模式错误 → 重走带并确认热转印模式。
- 打印中报碳带用尽:传感器脏污或碳带末端引带 → 清洁传感器、确认剩余长度。
- 碳带向一侧偏、边缘起皱:导杆不平行或压辊单边磨损 → 校正导杆、检查压辊。
- 冷机正常、热机后松卷:阻尼摩擦片脏污 → 清洁摩擦片并重新微调阻尼。
- 换标签规格后开始跑偏:碳带宽度与新标签不匹配 → 同步更换对应宽度碳带。
十二、预防性维护周期与记录
把下面几项固化到班前或周保养里,碳带类故障可以下降大半:
- 每换一次碳带:顺手用无水酒精棉签擦一次碳带传感器窗口与导杆。
- 每周或每卷碳带用尽时:清理仓内碳带屑、检查压辊与打印头表面,打印头的深度清洁请按打印头维护专文执行。
- 每月:检查供应轴与回卷轴的阻尼机构是否松动,卷芯卡榫弹性是否衰减。
- 每次换标签规格:复核碳带宽度、介质导板、传感器位置三项。
- 建立简单记录:日期、机型、碳带型号、现象、处理动作。同一台机器反复出现同一现象时,记录能直接指向机构磨损而非耗材问题。
如果碳带张力长期失衡,打印浓度会出现横向或纵向不均,进而影响条码的可读性。调整完成后,可用条码检测仪按 ISO/IEC 15416 对条码符号等级做一次复验,确认印制质量回到可接受范围;具体的等级要求以你的客户或行业标准为准。
常见问题
1. 碳带刚换上没多久就松垮,是不是碳带质量不好?
多数情况下不是碳带本身的问题。按优先级排查:回卷轴上的空芯是否卡紧、回卷轴驱动是否正常、供应轴阻尼是否过小、废碳带是否卷到接近轴径上限。如果同一批碳带在另一台机器上正常,基本可以锁定是机构而非耗材。只有排除上述四项后仍反复出现,才需要怀疑卷芯尺寸或纸芯强度。
2. 打印时碳带走得很顺,但标签上什么都没有,为什么?
两个最常见原因。第一,碳带装反了,墨层没有朝向标签面材,墨层被转印到了导杆或压辊上,可以打开上盖看这些部件是否被蹭黑。第二,打印方式被设成了热敏(直热),打印头不通过碳带转印,自然在普通热转印标签上留不下痕迹。先核对模式,再重走一次带。
3. 面板一直报碳带用尽,但碳带还剩很多,怎么处理?
按顺序做四步:确认打印模式是热转印;清洁碳带传感器的发射与接收窗口;确认碳带确实穿过了传感器槽;检查碳带是否带有末端透明或高反射引带段——若有,报警属于正常的将尽提示。四步都正常仍报警,再考虑传感器或主板接插件的问题,不要直接把碳带检测关掉。
4. 碳带打滑,能用胶带在轴上缠几圈凑合吗?
不建议。胶带、纸团这类临时填充物在连续打印的仓内温度下会软化塌陷,可能让碳带从打滑变成卡死,甚至把残胶带到打印头上。正确做法是使用与卷芯内径规格相符的碳带适配器(芯套),或直接换用与机器轴径匹配的碳带规格。
5. 碳带宽度比标签窄一点,能不能凑合用?
不建议。碳带窄于标签时,打印头发热体超出碳带覆盖的部分会直接接触并摩擦标签表面,既加速打印头磨损,也会造成该区域打印缺失。碳带宽度应略大于或等于标签宽度,使打印头全长都被覆盖。
6. 为什么冷机打印正常,连续打印半小时后开始松卷起皱?
典型的阻尼随温度漂移。供应轴的阻尼摩擦片沾上碳带墨粉或油污后,摩擦系数会随仓内温度升高而变化,冷态时阻尼合适,热态时阻尼不足。处理办法是拆下摩擦片用无水酒精清洁,晾干后重新按第四节微调;若摩擦片已经磨损发亮或厚度明显不均,直接更换。
7. 换了新的标签规格之后碳带开始跑偏,是哪里没调?
换标签规格时通常需要同步调整三处:碳带宽度是否仍与新标签匹配(略大于或等于标签宽度)、介质导板是否重新贴合到新宽度、碳带传感器位置是否覆盖到新的碳带幅面。三项都确认后仍跑偏,再检查导杆是否平行、压辊两端磨损是否一致。
8. 碳带张力调整之后,怎么确认有没有调好?
三个判据。一是收卷侧碳带卷端面平整,没有喇叭口或层间错开;二是打印头前方的碳带保持平直,用手轻拨有轻微回弹;三是连续打印一段后,标签上的浓度均匀,条码能被正常扫描。若对条码可读性有明确要求,可用条码检测仪按 ISO/IEC 15416 复验符号等级,具体等级门槛以你的客户或行业标准为准。
博尔杰PTS 提供工业标签打印机的安装调试、耗材适配与售后维修服务。如需碳带规格确认、张力机构调整或打印头维护支持,可查阅 碳带类技术支持文章,或浏览 全部支持文章与 博尔杰PTS 官网。