


mroer.com 支持中心 · 打印机 条码“能扫上”和“能被判到 A 级”是两件事。本文解决的是后一件事:当标签用条码校验仪或客户入库扫码被判为 C 级、D 级甚至 F 级时,怎样按 ISO/IEC 15416(一维条码)与 ISO/IEC 15415(二维条码)的分级口径逐项定位短板,并通过浓度、速度、打印头状态、介质匹配与模板留白这五类变量把等级校准上去。以下只讲验证方法与排查调整动作,不对不同码制或不同机型之间做取舍比较。
本文依次回答五个问题:①被判低等级时,到底是哪一个分级参数在拖后腿;②条宽增益、符号反差、调制度、缺陷度、静区、可译码度这六类高频问题的现象、成因与处理步骤;③从 C 级校准到 A 级的完整操作流程;④带在线验证模块的打印机与离线校验仪如何配合使用;⑤日常复检与留档该按什么节奏做。
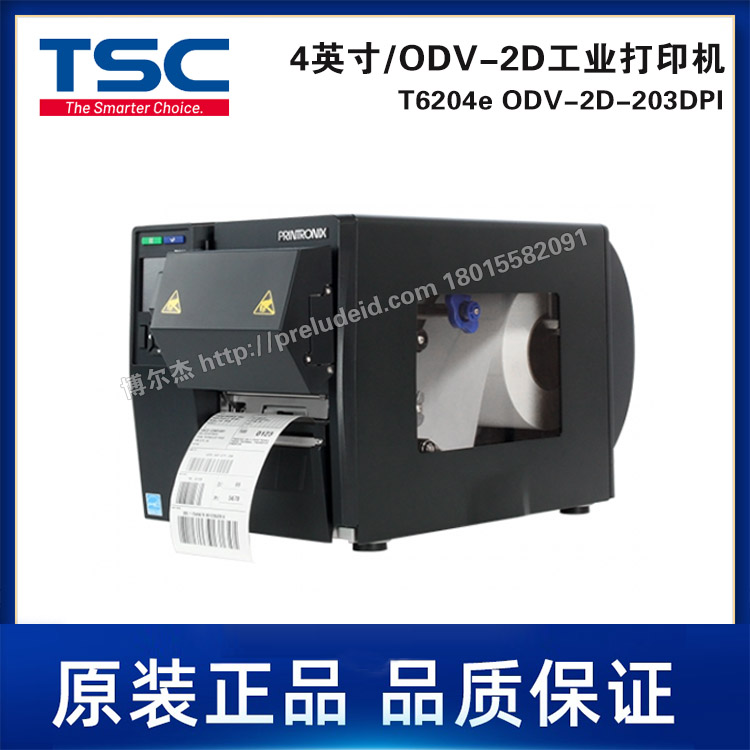
带在线验证(ODV)模块的条码打印机,可在打印同时对符号做等级判定(图示为 TSC T6204e-ODV-2D-203DPI,具体规格以产品页为准)
一、先分清:你要解决的是「扫不出」还是「等级不达标」
这两类报障的处理路径完全不同,混在一起排查会浪费大量时间。
现象 A:直接扫不出。扫码枪无响应、蜂鸣但不解码、只有特定角度才读得出。这类问题优先查码制是否被启用、条码数据是否超长被截断、静区被图形侵占、打印方向导致条空被拉伸,以及扫描枪本身是否关闭了该码制。
现象 B:能扫出,但等级低。校验仪给出 D 级或 C 级,或者客户收货时判定不合格退回。这类问题的本质是“符号质量有短板”,必须由分级参数逐项定位,而不是继续调高浓度碰运气。
判断口径很简单:用一台能出分级报告的校验仪(或带验证模块的打印机)打一张样标,看报告里最低的那一项分数。ISO 的分级逻辑是“木桶原理”——最终等级等于所有单项参数中的最低分,所以只有找到那一项最低分,调整才有方向。
二、ISO/IEC 15416 与 15415 的分级口径
先统一语言,否则报告看不懂。
一维条码(Code 128、Code 39、EAN/UPC、ITF-14 等)走 ISO/IEC 15416。它取代了早期的 ANSI X3.182。扫描反射率剖面后,按以下参数分别打分:可译码性(Decode)、符号反差(Symbol Contrast)、最小反射率(Minimal Reflectance)、调制度(Modulation)、缺陷度(Defects)、可译码度(Decodability)、静区(Quiet Zone)。每项按 4.0 到 0.0 计分,对应字母等级 A、B、C、D、F。测量时使用规定的照明与测量孔径,孔径按符号最窄条宽选取,所以同一张标签用不同孔径测出的等级会有差异,对比数据时要保证孔径一致。
二维码(QR、Data Matrix 等)走 ISO/IEC 15415。参数包括可译码性、符号反差、调制度、打印增益(Print Growth)、轴向不均匀度、网格不均匀度、未使用纠错(Unused Error Correction)、固定图形损伤、格式信息等,同样以 0—4 对应 F—A。其中“未使用纠错”是二维码特有的稳健性指标:纠错容量被消耗得越少,符号在局部脏污时越扛得住。
校验仪本身的一致性规范是 ISO/IEC 15426-1(一维)与 ISO/IEC 15426-2(二维)。如果供应商与你的测量结论对不上,先确认双方校验仪是否在校准有效期内、测量孔径与照明条件是否一致,再谈标签本身。
关于验收门槛:不同行业与客户的规范并不统一,贸易流通领域的常见做法是以 C 级(即 1.5 分)作为下限,医药、汽车、航空等追溯场景通常要求更高。不要凭经验猜门槛,直接向客户索取书面的符号质量验收条款,把门槛值写进你的作业指导书。
三、六个高频成因:现象 → 原因 → 处理步骤
下面按“报告里哪一项最低”来组织,你只需找到对应的一项照做。
1. 可译码度低:条空宽度偏离名义值
现象:报告里 Decodability 一项分数最低,条码整体偏粗或偏细,换一台扫码枪结果差别很大。
原因:①打印浓度过高,墨向外扩散,条变宽;②打印速度过低,热转印驻留时间变长,同样造成扩散;③X 尺寸(最窄条宽)设置得太接近打印机的物理极限;④模板里条码被当作位图拉伸过,条空比例失真。
步骤:
- 把浓度下调 2—3 档后重打,一次只改一个变量。
- 确认 X 尺寸至少覆盖 2—3 个打印点:203 dpi 机型的点距约 0.125 mm,300 dpi 约 0.085 mm,600 dpi 约 0.042 mm,据此核算你的 X 尺寸是否过小。
- 检查条码对象在软件中是“条码对象”还是“图片对象”,图片对象必须改为条码对象重新生成。
- 如仍偏低,提高打印分辨率或放大 X 尺寸,不要在低分辨率上硬啃高密度符号。
2. 符号反差不足:条码整体发灰
现象:Symbol Contrast 与 Minimal Reflectance 同时偏低,条码看起来是灰的而不是黑的。
原因:①打印浓度设置过低;②碳带与标签面材不匹配,例如用蜡基碳带打 PET 合成纸,转移率不足;③介质类型设成了热敏模式却装的是热转印耗材(或反过来);④打印头老化、局部发热点失效。
步骤:
- 先做介质校准,确认走纸与间隙/黑标识别正常。
- 在驱动或面板上把浓度提高 3—5 档,打一张浓度阶梯图,取“开始出现扩散前的最后一档”作为工作点,不要盲目拉满。
- 确认打印机介质类型设置与实际耗材一致(热敏 / 热转印)。
- 换用与面材匹配的碳带:纸质面材用蜡基或混合基,PET、PI 等合成面材用树脂基。
- 常见门槛参考:符号反差 70% 及以上通常落在 A 级区间,55% 约 B 级,40% 约 C 级;不同版本规范的数值分档略有差异,以你所用校验仪的报告说明为准。
3. 调制度低:条空边界发虚
现象:Modulation 分数低,条码边缘毛糙、有过渡带,放大看边界不锐利。
原因:①打印头表面有碳带残留或胶渍;②打印头压力不均或胶辊磨损;③打印速度与浓度组合不匹配;④标签面材涂层不均匀、吸墨不一致。
步骤:
- 断电后按维护规程清洁打印头,使用专用清洁笔或异丙醇棉签,避免金属刮擦。
- 检查胶辊表面是否有积胶与压痕,必要时清洁或更换。
- 恢复出厂默认的速度与浓度组合作为基线,再逐项微调。
- 同一批标签抽 3 张不同位置测量,若只有局部发虚,多为打印头局部损伤,需进一步做断针/白线检查。
打印头清洁与白线、断针的判断方法,可参考 条码打印机打印头维护保养指南。
4. 缺陷度高:污点、针孔、白线
现象:Defects 分数低,条码区域出现点状脏污或点状空白,扫码时好时坏。
原因:①碳带回卷起皱、涂层脱落掉粉;②走纸通道积尘、胶辊粘胶;③标签表面有脱模剂或手汗油污;④环境粉尘大、静电吸附;⑤打印头表面已出现物理损伤,形成贯穿性白线。
步骤:
- 观察缺陷形态:沿走纸方向的连续白线多指向打印头断针或脏污,随机散布点状污多指向耗材与环境。
- 清洁走纸通道、胶辊与传感器窗口,清除积胶与粉尘。
- 更换碳带,检查碳带卷绕是否松垮、有无折痕。
- 标签拆封后注意存放,避免裸放积尘,拿取时不要触摸打印面。
- 若清洁后白线位置固定不变,按维护流程做打印头状态确认,必要时更换打印头。
5. 静区不足:留白被吃掉
现象:Quiet Zone 判 F,条码本身质量不错,但读码不稳定,尤其在小视场扫描器上。
原因:①模板中条码距离标签边缘或相邻图形太近;②实际裁切或模切位置偏移,把留白切掉了;③底纹、边框、文字压进了静区;④热缩套管或自覆膜标签缠绕后,搭接处覆盖了静区。
步骤:
- 一维条码的静区通常按最窄条宽的 10 倍预留,二维码(如 QR)的静区通常为 4 个模块,先按这两个数值核算模板留白。
- 把边框、底纹、文字、logo 全部移出静区范围。
- 做介质校准并核对实际裁切位置,确认留白没有被切掉。
- 自覆膜与热缩类标签要按缠绕后的最终形态验证,而不是只看平面状态。
6. 方向与拉伸:横向与纵向结果不一致
现象:同一符号在旋转 90 度后等级明显不同,或纵向打印能过、横向打印不过。
原因:打印方向决定了条空是沿打印头排列方向还是沿走纸方向形成,两者的边缘质量与尺寸精度不同;走纸步进误差会直接叠加到条的宽度上。
步骤:
- 固定一种打印方向作为标准方向,并在作业指导书中写明。
- 做介质校准,确认步进与间隙识别准确。
- 若必须横向打印,提高打印分辨率并重新测量等级。
横向与纵向识读率差异的成因分析,可参考 条码打印机横向与纵向条形码识读率差异解析。
四、从 C 级校准到 A 级的七步操作流程
把上面的单点排查固化成流程,才能稳定复现。
- 固定基线。记录当前的速度、浓度、介质类型、标签批次、碳带批次、打印分辨率,作为后续所有对比的参照。
- 做介质校准。换标签或换碳带后必须先校准走纸与间隙/黑标识别,跳过这一步会导致后面的调整全部失真。
- 打浓度阶梯图。在同一张标签上按不同浓度档位打印同一符号,找出“符号反差达标且尚未出现扩散”的那一档。
- 锁定工作点。把速度与该浓度档位绑定记录,之后每次开机或换耗材都回到这个组合。
- 取样测量。连续打印 10 张,丢弃第一张,在标签的左、中、右三个位置各测一次,取各项参数的最低值作为该批次结论。
- 短板定位。对照第三节的六类成因,只针对最低的那一项做一次调整,然后重新走第 5 步。
- 留档与复核。把校验报告、打印机参数截图、耗材批次号归档;换批次、换打印头、做大保养后必须重新走完整流程。
五、在线验证模块与离线校验仪怎么配合
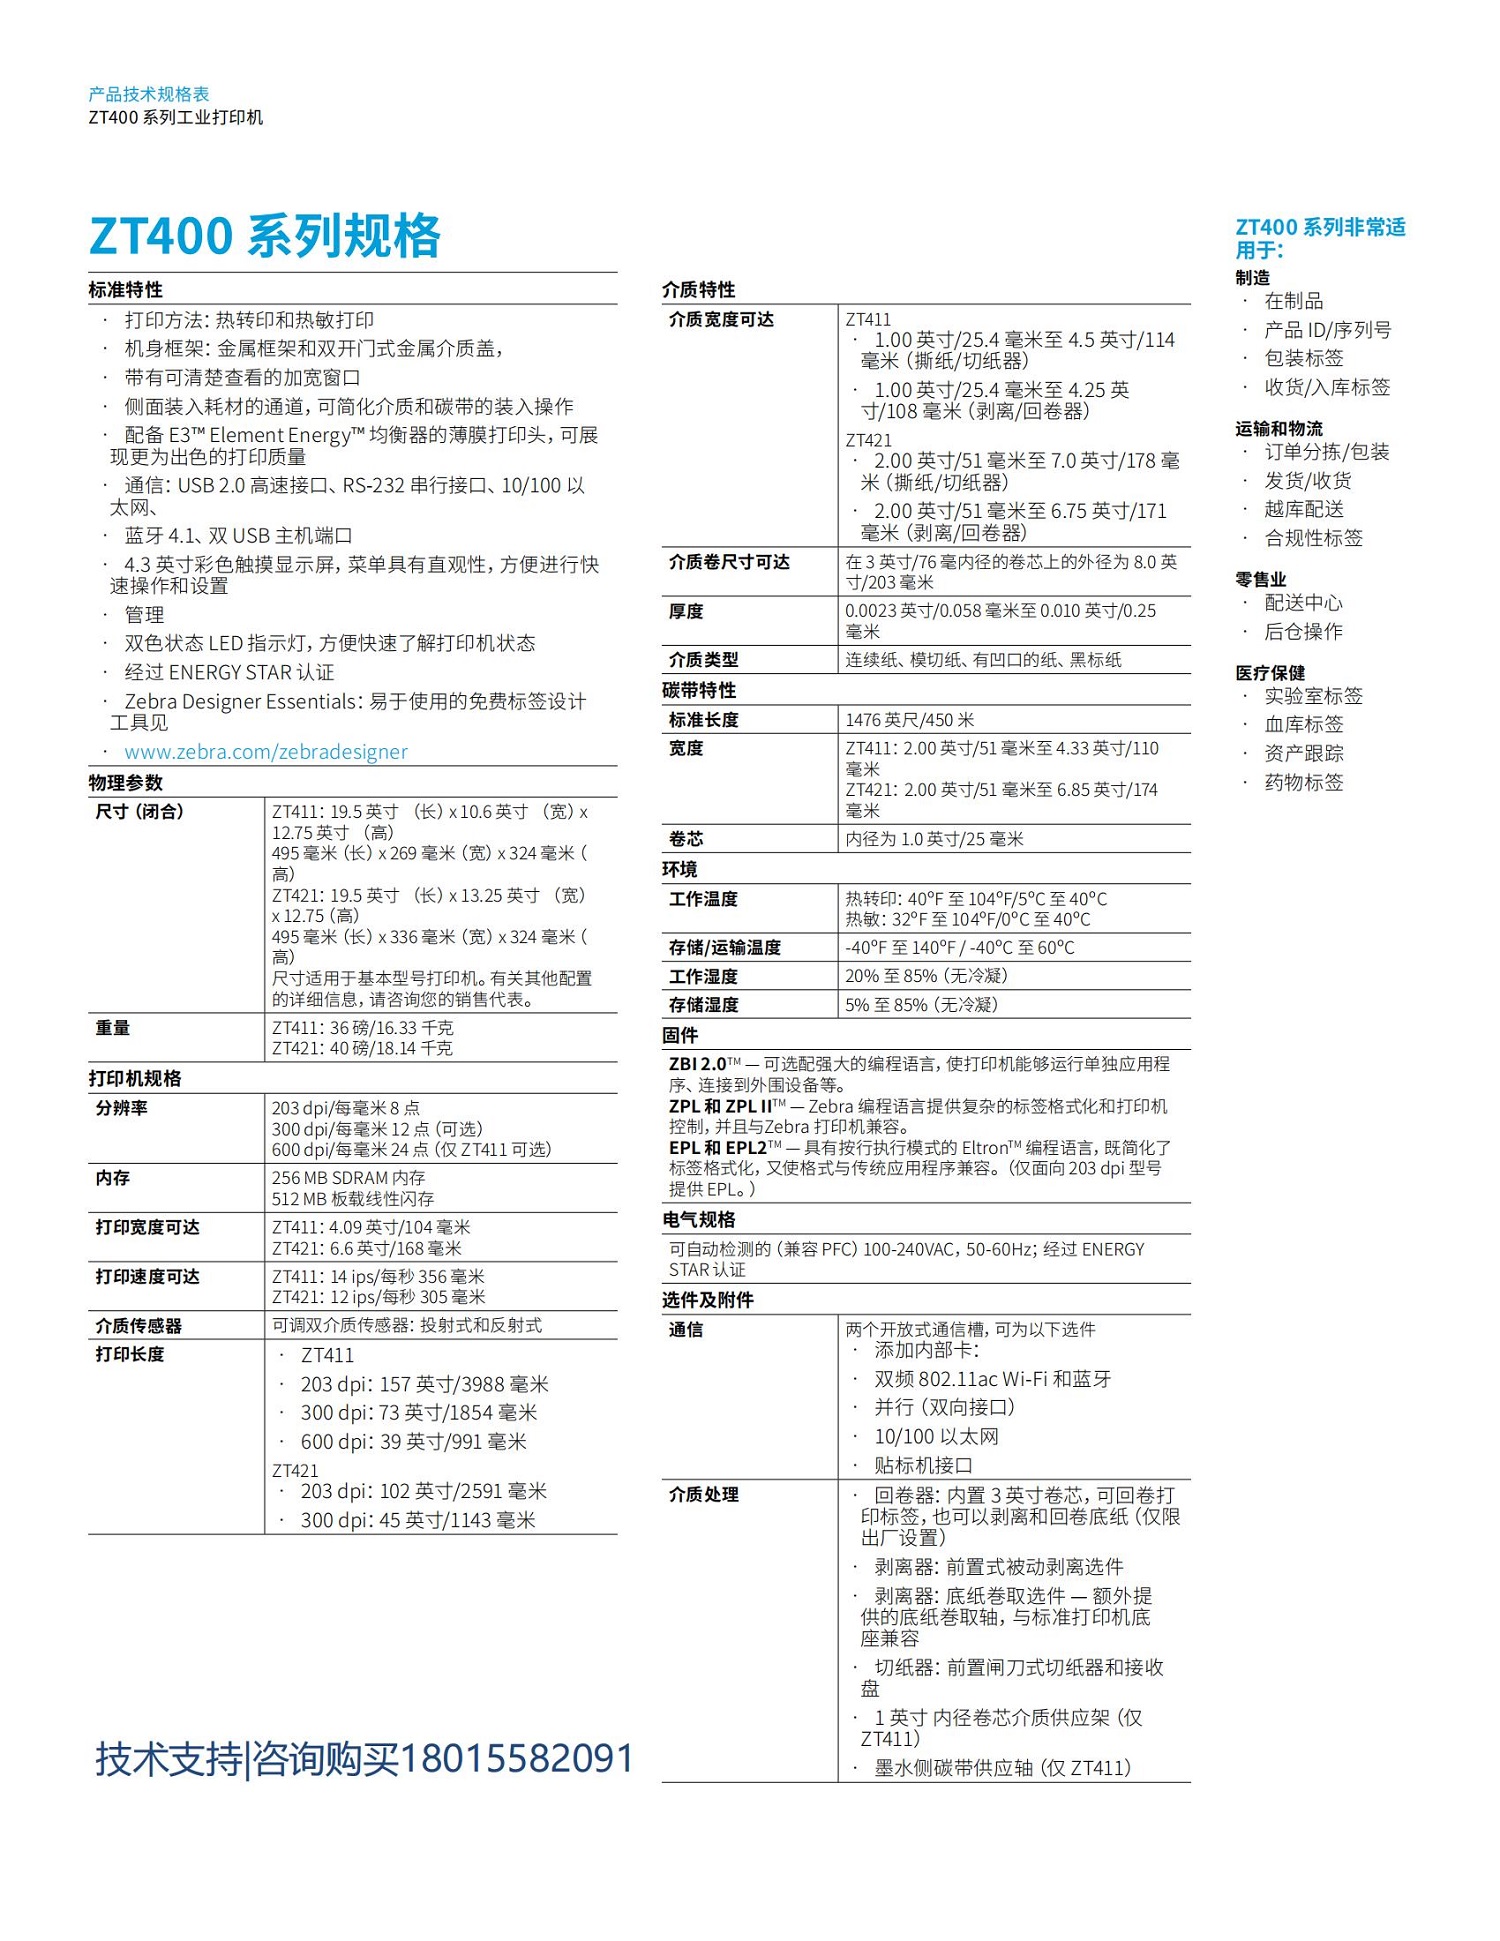
600 dpi 工业条码打印机在细小 X 尺寸符号上更容易拿到高等级(图示为 Zebra ZT411-600DPI,具体规格以产品页为准)
离线台式校验仪的价值在于可复现与可对账:它有规定的测量孔径与照明条件,报告可以作为供应商与客户之间的判定依据,也用于新模板上线前的首件确认。
在线验证模块的价值在于过程拦截:打印的同时读取符号等级,低于设定阈值时可以立即报警、标记或重打,把不合格标签挡在产线上,而不是等到入库扫码才发现。图库可见的带在线验证机型包括 TSC T6204e-ODV-2D-203DPI、T6304e-ODV-2D-300DPI 等,具体支持的码制、阈值设置方式与重打逻辑以产品页与随机文档为准。
配合方式按三段走:①模板上线前用离线校验仪做首件确认,确定工作参数;②批量生产时由在线验证模块按阈值拦截;③每天首件与末件各留一张,用离线校验仪复核,确认在线模块与离线设备的读数没有系统性偏移。两者读数长期对不上时,先查测量孔径、照明与校准有效期。
六、日常复检与留档节奏
- 每次换耗材批次:重走介质校准 + 浓度阶梯图 + 取样测量三步,不同批次面材涂层差异足以让等级掉一级。
- 每天开班:打首件并留档一张,确认与昨天的等级记录一致。
- 打印头保养后:必须重新测量,清洁动作会改变实际热传递状态。
- 环境变化:梅雨季湿度、冬季静电、粉尘车间都会影响缺陷度,发现 Defects 分数走低时优先查环境而非猛调浓度。
- 留档内容:校验报告(含各项参数分数)、打印机速度与浓度设置、标签与碳带批次号、测量孔径、测量日期。留档齐全,客诉时才能自证。
常见问题
1. 条码能被扫出来,为什么客户还是判不合格?
因为“能解码”只是 ISO/IEC 15416 里的一项参数(Decode),最终等级取所有参数的最低分。符号反差、调制度、缺陷度或静区任意一项偏低,都会让总等级掉到 C 或 D,而扫码枪只告诉你“读到了”,不会告诉你“质量如何”。要求对方提供带分项分数的校验报告,按最低那一项排查。
2. 把打印浓度调到最高,等级一定会变好吗?
不会。浓度过高会加剧墨扩散,使条变宽、可译码度下降,同时可能压低最小反射率。正确做法是打浓度阶梯图,取反差达标且尚未出现扩散的那一档作为工作点;浓度只是变量之一,速度、介质匹配与打印头状态同样重要。
3. 203 dpi 的打印机能打出 A 级条码吗?
取决于 X 尺寸与码制密度,不能一概而论。203 dpi 的点距约 0.125 mm,如果符号最窄条宽只对应 1—2 个打印点,条宽精度就受限于物理分辨率。做法是先核算 X 尺寸覆盖的点数,不足时放大 X 尺寸、降低码制密度,或改用 300 dpi / 600 dpi 机型。
4. 同一张标签,不同校验仪给出的等级不一样,以谁为准?
先确认三件事:测量孔径是否一致(孔径按最窄条宽选取)、照明条件是否一致、两台设备是否都在校准有效期内。ISO/IEC 15426-1 与 15426-2 规定的是校验仪本身的一致性要求。三项对齐后仍有差异,以客户指定规范中约定的设备与条件为准,并把这一点写进验收条款。
5. 静区要留多宽?该怎么量?
一维条码的静区通常按最窄条宽(X 尺寸)的 10 倍预留,QR 码的静区通常为 4 个模块,具体数值以你采用的码制规范与客户要求为准。测量时从符号最外侧条的边缘量到最近的图形、边框或标签边缘;注意自覆膜与热缩套管要按缠绕后的最终形态量,而不是平面状态。
6. 出现固定的竖向白线,是不是打印头坏了?
先做区分:清洁打印头与走纸通道后重打,若白线位置固定不变且贯穿整张标签,多指向打印头局部发热点失效,需要按维护流程确认并考虑更换;若白线随清洁减弱或位置漂移,多为脏污、碳带折皱或胶辊积胶。判断与处理步骤可参考打印头维护保养相关文章。
7. 二维码的“未使用纠错”低是怎么回事?
未使用纠错(Unused Error Correction)反映二维码纠错容量的剩余比例,数值越低说明符号在生成或打印环节已经消耗掉越多纠错余量,遇到脏污、局部遮挡时更容易读不出。常见成因是符号过小、打印增益过大、网格不均匀度高。处理方向是放大模块尺寸、控制打印增益、提高打印分辨率,并复测网格与轴向不均匀度。
8. 换了标签和碳带后等级突然掉级,从哪里查起?
按顺序查:①换耗材后是否重新做了介质校准;②打印机里的介质类型设置(热敏 / 热转印)是否与新耗材一致;③碳带类型与新面材是否匹配(合成面材需树脂基);④是否重打了浓度阶梯图确定新的工作点。前三步是换批次后最常见的掉级原因,通常不需要动打印头。
相关阅读:条码打印机横向与纵向条形码识读率差异解析|条码打印机打印头维护保养指南|斑马 S4M 部分条码无法扫描的故障分析与解决
更多支持内容:打印机支持文章|MROer 首页 如需针对具体机型与耗材组合做参数确认,请联系 mroer.com 技术支持,提供你的校验报告与打印机设置截图可加快定位。