


强胶型热转印标签在使用中会遇到两个互相牵连的麻烦:一是标签本身在模切边缘出现胶黏剂外溢,卷内相邻标签粘在一起、撕开时拉丝,贴到被贴物上后边缘发黏、很快沾灰变黑;二是打印机内部的胶辊、导纸杆、剥离板表面积了一层胶,越积越厚之后标签走纸开始偏、打印位置斜、传感器定位不准。这两件事其实是同一个源头——胶黏剂在压力与温度作用下发生了流动。本文以 Brady 贝迪 B-486B 超粘性标签与 TSC TTP-244 Pro 桌面型热转印打印机为例,把这两类问题的判定方法、成因分析和处理步骤一次讲清。
先划清边界:本文只讲标签胶层出现溢胶、打印机胶辊积胶之后的排查、清洁与设置调整,不讨论不同胶型之间的成分差异与适用介质(那部分内容在既有材料说明文章里);不涉及打印头本身的清洁与更换(见条码打印机日常维护全指南),也不涉及撕除后残胶与持粘力不足的处理(见 Brady B-422 强粘标签持粘力不足与撕除残胶排查)、低温环境下的胶型失效(见 Brady B-490 低温标签不粘翘边与结霜脱落排查)、覆膜面材的气泡与排废问题(见覆膜标签气泡起皱与排废断带排查)。

图:Brady B-486B 超粘性标签(强胶型热转印标签,胶层初粘高、在受压受热环境下更容易出现边缘流动)
一、先判断是不是真的溢胶:三类容易混淆的现象
动手处理之前,先把现象归对类。现场常把下面三类问题都叫“出胶”,但处理方式完全不同:
- 真溢胶:胶黏剂从标签模切边缘或面材下方挤出,摸起来发黏,能看到半透明的胶丝或胶瘤;标签在卷上相邻两张粘住,揭开有拉丝声。
- 碳带残迹:边缘的深色痕迹是碳带涂层蹭到面材上,手指搓一下会掉色,不发黏,属碳带与介质匹配问题,处理方式完全不同。
- 打印头积碳回印:痕迹呈规则的点状或条状,间隔与打印头宽度一致,随打印长度周期性出现,属打印机侧问题。
一个简单的现场判定:用手指腹轻按标签边缘,发黏且能拉出细丝的是溢胶;不发黏但有色粉脱落的是碳带蹭色;有规律重复且集中在同一纵向位置的优先查打印头与胶辊。
二、溢胶的五个常见成因
- 胶黏剂本身的流动特性:强胶型、高初粘型标签的胶层在常温下就有一定的冷流性,B-486B 这类超粘性标签尤其明显。这是材料特性,不是缺陷,但意味着它对存放压力更敏感。
- 收卷张力过大:标签卷收得越紧,胶层受到的压力越大,胶黏剂越容易从模切缝里被挤出来。成卷中心部位通常比外圈严重。
- 环境或设备温度偏高:夏季仓库、靠近热源的工位、长时间连续打印导致机内升温,都会让胶层软化。温度每升高一档,冷流速度显著加快。
- 模切深度与排废角度:模切偏深、排废时底纸被反复弯折,会把边缘的胶层向外带出一点,形成细小的胶瘤。
- 受压存放或竖放:整卷竖着放、堆叠重物压在上面、运输途中长期侧压,都会让卷芯附近的胶层被持续挤压。
三、现场判定的四步检查法
- 看位置:记录溢胶出现的位置——是整卷都有,还是只有内圈或外圈;是标签四周都有,还是只在走纸方向的某一侧。内圈重说明收卷压力问题,单侧重说明导纸器偏压。
- 搓边缘:戴指套或用镊子夹取,轻搓模切边缘,观察是否拉丝。拉丝长度越长,说明胶层流动性越强。
- 查卷芯:把外圈正常部分剥掉,检查靠卷芯的十几张。如果内圈明显更黏,基本可以确认是收卷张力与存放压力导致,而不是材料批次问题。
- 量温度:用红外测温或手感确认标签卷与机内温度。如果机内温度明显偏高,先解决散热再谈其他。
现场需要量化粘性变化时,可用 GB/T 2792 规定的剥离强度试验方法与 GB/T 4851 规定的持粘性试验方法做留存样品的对比测试;本文不给出具体数值,实际判定以产品页标称值与你们内部的验收基准为准。
四、出现溢胶后的处理步骤
- 先降温:把标签卷移到常温环境静置,不要马上上机。经过高温环境运输的标签,至少静置一段时间让胶层恢复,再投入使用。
- 改竖放为平放:整卷平放在原包装盒内,不要堆叠重物,不要侧立。
- 降低上机张力:把介质供应轴的阻尼适当放松,让标签在松弛状态下进入打印通道,减少进入胶辊前的预拉伸。
- 剥离时慢一点、角度小一点:自动剥离模式下把剥离角度调小、速度调低,能明显减少边缘拉丝。
- 已经溢胶的部分分段作废:严重粘连的前若干张直接弃用,不要强行撕开后继续使用,撕开时掉落的胶屑会直接进入打印机内部。
- 贴装后压紧:贴到被贴物上后,用刮板从中心向四周压实,让溢出的少量胶回到标签下方,而不是留在边缘沾灰。

图:Brady B-494 彩色聚酯标签(聚酯面材配合强胶层,边缘状态观察比纸类面材更直观)
五、打印机内部积胶的表现
溢胶的胶屑一旦进入打印机,会沿着走纸路径附着在几个固定位置,表现各有特点:
- 胶辊(压辊)表面:积一层发黏的薄膜,抓地力下降,表现为走纸打滑、每次走纸长度不一致、标签越走越偏。
- 导纸杆与限位片:胶屑堆积成硬块后会把标签挤向一侧,表现为固定方向的横向偏移,偏移方向始终一致。
- 剥离板(剥离模式下):边缘挂胶会让底纸剥离不畅,表现为底纸断裂或标签随底纸一起卷回。
- 传感器窗口:胶雾附着在穿透式或反射式传感器表面,表现为间歇性识别失败、连续出空标或定位抖动。
- 打印头附近:胶与碳带涂层混合后粘附在打印头边缘,表现为单侧打印浅淡,这种情况同时涉及打印头维护,需要一并处理。
六、胶辊与走纸路径的清洁步骤
- 断电并取出耗材:关闭电源,取出标签卷与碳带,打开打印头组件,让走纸路径完全暴露。
- 干擦浮胶:用不起毛的无尘布先干擦一遍,把表面可剥离的胶层带走。这一步不要用溶剂,避免把胶溶解成薄膜摊开。
- 溶剂擦拭:用异丙醇或专用胶辊清洁剂沾湿无尘布,顺着胶辊轴向单方向擦拭,每擦一次换一面布,不要来回擦。
- 转动胶辊分段清洁:一边转动胶辊一边擦,保证整圈都清到,特别注意两端轴承附近容易积硬胶。
- 清理导纸杆与剥离板:用棉签沾异丙醇清理窄缝与剥离板刀口,硬化的胶块先用塑料刮片轻推,严禁用金属刀片或螺丝刀刮,一旦划伤胶辊表面会永久性打滑。
- 清洁传感器窗口:用干燥的棉签或无尘布轻擦,不要用溶剂喷到传感器上。
- 等挥发再上电:溶剂完全挥发后再装回耗材、合盖通电,残留溶剂会腐蚀胶辊橡胶。
- 试打并校验:走一段空白标签,观察是否还有偏移;再做介质校准,让传感器重新识别标签间距。
清洁频率按用量定:连续打印的工位建议每换一次碳带顺手擦一次胶辊;使用强胶型标签的产线建议把胶辊清洁写进每周保养项,不要等出现偏移再处理。
七、走纸偏移与打印斜行的校正顺序
- 先清洁再校正:积胶未清干净时做的任何校准都是白做,清完胶辊与导纸杆后再进入下一步。
- 居中装卷:标签卷装在供应轴正中,两侧限位片轻轻贴住卷芯即可,不要夹死——夹死会造成整卷受力偏移。
- 调导纸器:把导纸器调到比标签宽度略宽一点的位置,以标签能自由通过、但左右晃动幅度很小的程度为准。
- 检查胶辊压力:两侧压力不一致是斜行的常见原因,按机型手册把两侧压力调到一致,不要只调一侧。
- 做介质校准:按机型操作进入校准流程,让打印机重新测量标签高度与间隙;换不同批次标签后都应重新校准。
- 核对模板尺寸:确认软件模板里的标签宽高与实际耗材一致,模板尺寸偏大会让内容溢出到边缘,看起来像走纸偏了。
- 分段试打:连续打印若干张,观察偏移是恒定值还是逐渐累积——恒定值查导纸器与压力,累积值查胶辊打滑与走纸步距。
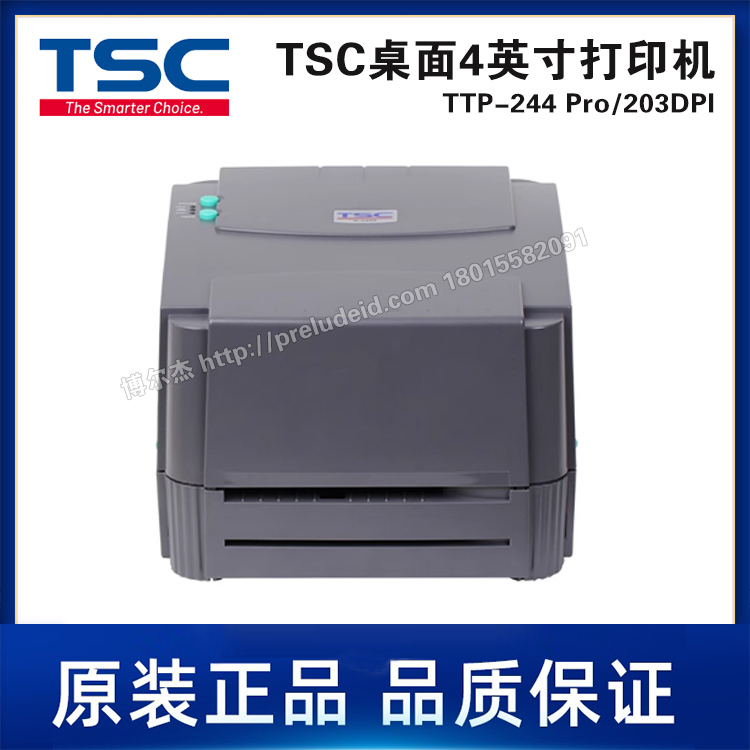
图:TSC TTP-244 Pro 桌面型热转印打印机(胶辊与导纸杆位于打印头下方的走纸通道内,是积胶的主要落点)
八、存放与环境控制:把溢胶挡在上机之前
- 温度:存放在常温环境,远离热源、阳光直射与暖气出风口;不要把标签箱放在打印机顶部。
- 湿度:保持干燥,受潮会让底纸变形、胶层状态改变。
- 摆放:原盒平放,不要竖立、不要受压堆叠。
- 周转:先进先出,强胶型标签不宜长期库存;超过存放期的标签上机前先做小批量试打。
- 运输后静置:经过长途运输或极端温度的货,拆箱后在常温室温下静置一段时间再上机。
- 分卷使用:大卷一次用不完时,用原包装重新封好,不要裸露放在工位上吸灰。
九、预防清单
- 每次更换碳带:顺手干擦一次胶辊与导纸杆。
- 每周:用异丙醇完整清洁走纸路径,清洁后做一次介质校准。
- 每批新标签:先试打一小段,确认无溢胶、无偏移再批量投产。
- 换季:温度明显变化时复核存放位置与机内通风。
- 发现内圈溢胶:整卷降级使用或退回,不要把内圈硬拉上机。
- 出现固定方向偏移:优先查同侧导纸杆积胶与单侧胶辊压力。
常见问题
1. 标签边缘有点发黏,是不是标签质量有问题?
不一定。强胶型标签的胶层本身就有一定的冷流性,在高温、受压、收卷过紧的条件下都会出现边缘流动。先按第三节的四步检查法确认位置和范围:只有内圈黏是收卷与存放压力问题,整卷都黏且环境正常再考虑批次因素。多数情况下调整存放方式与上机张力即可解决。
2. 溢胶都是内圈严重、外圈正常,这是什么原因?
这是最典型的收卷压力特征。卷芯处直径小、曲率大,胶层受到的挤压最集中,再加上整卷重力长期压在内圈,所以内圈最先出现。处理办法是放松上机阻尼、平放静置,并把内圈严重部分弃用,不要强行使用。
3. 胶辊能用酒精擦吗?会不会擦坏?
可以用异丙醇或专用胶辊清洁剂,不建议用工业酒精或强溶剂。关键在方法:沾湿无尘布顺轴向单方向擦,不要浸泡、不要喷洒、不要用金属工具刮,擦完等完全挥发再通电。胶辊橡胶被溶剂长期浸泡会硬化打滑,那是不可逆的。
4. 清洁完胶辊还是走纸偏,下一步查什么?
按第七节的顺序往下走:先确认标签卷是否居中、导纸器是否夹太紧或太松,再检查两侧胶辊压力是否一致,然后重新做介质校准,最后核对软件模板尺寸。如果偏移是逐渐累积的,重点查胶辊打滑与走纸步距;如果是恒定值,重点查导纸杆与限位。
5. 溢胶会导致传感器识别失败吗?
会。胶雾附着在穿透式或反射式传感器的窗口上,会让传感器误判标签间隙,表现为间歇性识别失败、连续出空标或定位抖动。清洁时用干燥棉签或无尘布轻擦窗口,不要把溶剂喷到传感器上,清洁后做一次介质校准。
6. 强胶型标签能不能用剥离模式自动剥离?
可以,但要把剥离角度调小、速度调低,并且缩短单次连续剥离的张数。剥离时底纸弯折角度越大,边缘胶层被带出的量越多。剥离不畅时应先清洁剥离板刀口,再考虑调整模式或改为手动撕离。
7. 粘在一起的标签能不能撕开继续用?
不建议。强行撕开会造成面材拉伸变形、胶层分布不均,撕开过程中掉落的胶屑会直接进入打印机内部,把问题从耗材侧扩散到设备侧。粘连严重的部分应整段弃用。
8. 贴装后边缘发黏沾灰,怎么补救?
贴装时用刮板从中心向四周压实,让少量溢出的胶回到标签下方而不是留在边缘。已经沾灰的边缘可用异丙醇轻擦表面浮胶与灰尘;如果整批都出现明显溢胶,应回到存放温度与收卷张力这两个环节排查,而不是只做表面清理。
9. 怎么判断该换胶辊而不是只做清洁?
清洁后仍打滑、胶辊表面可见明显凹陷、龟裂或硬化失去弹性,或者表面被划伤出现轴向亮痕,就需要更换胶辊。橡胶老化是材料寿命问题,清洁解决不了。更换后应重新做介质校准。
以上步骤适用于使用强胶型热转印标签的桌面型与工业型设备,不同机型的胶辊结构与校准操作略有差异,具体规格与操作步骤以产品页与随机手册为准。
相关阅读:返回支持中心 | 查看标签分类下的更多使用问题解答 | 回到 MROer 首页