


Brady B-428 金属色标签采用金属光泽的聚酯面材配合离型底纸,面材挺度高、表面光亮,常被用在设备铭牌、资产标识和需要金属质感的场合。它在使用环节最高频的四类异常是:标签从底纸上揭不下来、底纸跟着标签一起走、打印完成后卡在剥离口、自动剥离模式下剥离失败或废底纸回卷乱成一团。本文按“现象—原因—步骤”的顺序给出可操作的排查答案,覆盖材料与模切、走纸路径与硬件状态、设备侧的剥离模式与传感器设置、废底纸回卷张力、存放环境与打印参数五个层面。
先说明本文的边界:本文只处理“已经贴在底纸上、要从底纸上分离”这一段的问题,不涉及挂牌类硬卡的进纸与孔位对位(见《Brady B-412 聚丙烯挂牌不进纸与悬挂孔对位排查》),不涉及覆膜材料的气泡起皱与排废断带(见《Brady B-423 覆膜标签气泡起皱与排废断带排查》),也不涉及标签贴上被贴物之后的持粘力与残胶(见《Brady B-422 强粘标签持粘力不足与撕除残胶排查》)。打印机面板上报 PAPER JAM 且归因在介质尺寸设置与感应器对位这一类,属于机型侧的告警处置,本文只做转介提示,不展开。

一、先把异常归到四类,再决定排查方向
同样是“撕不下来”或“卡在出口”,背后的机制差别很大,动手前先按下面四类归位,可以少走很多弯路。
- 分离阻力过大:标签能揭但很费劲,揭的时候面材发白、卷曲,甚至把面材拉变形。这一类的问题在面材挺度、胶的初粘、离型层状态与存放环境。
- 底纸断裂或分层:揭的时候底纸从中间断开,或者底纸表面那层硅油膜被撕起、粘在标签背面。这一类的问题在底纸本身的强度与模切深度。
- 剥离角度不对:手工揭的时候几乎贴着平面平拉,或设备上剥离口的角度过小。这一类的问题在操作手法与剥离口的机械位置。
- 设备模式与设置不匹配:设备被设在撕纸或切刀模式却走了剥离动作,或者剥离模式下没有正确检测到标签被取走,导致介质停在剥离口不动。这一类的问题在设备侧的介质类型、传感器与动作模式设置。
归位之后按二到五节的对应方向往下查。若同一卷标签在不同设备上表现完全不同(一台顺畅、一台卡),基本可以判定问题在设备侧,直接跳到第四节。
二、底纸分离不良:从面材与模切往下查
B-428 这类金属色聚酯面材的挺度明显高于普通铜版纸,模切后边缘的“台阶”更硬,揭取时面材不容易顺着剥离口折弯,主观感受就是“发涩、揭不动”。排查按下述顺序进行。
- 确认模切深度:正常模切应当只切断面材与胶层,底纸完整保留。取一张标签对着光看,若底纸上有明显的刀痕压印,甚至能透过光看到一条连续的切痕,说明切深了;若面材边缘连成一片、撕开时整片底纸跟着面材一起走,说明切浅了或没切透。切深了会在剥离时把底纸拉断,切浅了会让标签根本分离不出来。
- 检查边缘是否出现胶的回渗:把标签翻过来,用指腹沿边缘摸一圈。若边缘发黏、能看到一圈很细的胶线,说明模切后胶层被挤压溢出到切口,标签之间容易粘连,剥离时会被相邻标签一起带起。这类情况在气温高、堆放受压或刚分切完就使用时更明显。
- 做一次剥离手感对比:从同一卷的开头和靠近卷芯处各取一段,用同样的角度和速度手工揭取。若靠卷芯处明显更费劲,多半是卷绕张力大、胶受压后流动性增加导致的,属于存放与卷绕状态问题,不是材料本身失效。
- 按标准方法量化:需要客观判定时,可以参照 GB/T 2792-2014《胶粘带剥离强度的试验方法》的思路,在固定的剥离角度与速度下测量剥离力,用同一批次不同位置、不同批次之间的数值做横向比较。测试的意义在于比较,而不是追求某个固定数值;具体的标称值以对应产品页与材料数据说明为准。
若上述四项都正常,但揭取仍然困难,问题多半在存放环节,直接看第六节。

三、剥离口卡纸:走纸路径与硬件状态
标签打印完停在剥离口不动、底纸被卷进去一半、或者面材在剥离口翻卷起来卡住,属于机械与走纸层面的问题,按下述步骤逐一排除。
- 确认剥离组件是否装到位:剥离挡板、剥离辊与压轮三者的相对位置决定了剥离角度。挡板装反或装得太靠里,会让剥离角度过小,标签折不过来就会直接顶在挡板上;装得太靠外则剥离角过大,标签容易被提前拉脱、底纸走空。
- 清理剥离口与胶辊:剥离口长期工作会积累胶渍与面材碎屑,形成一层“黏层”,把标签粘住。用无尘布蘸少量酒精擦拭剥离挡板与剥离辊,注意不要用尖锐工具刮,也不要让液体流进机体。胶辊表面积胶的处理方式可以参照《Brady B-486B 超粘性标签边缘溢胶与胶辊积胶排查》。
- 检查底纸回卷侧是否受阻:剥离动作的动力来自底纸被回卷带动。若废底纸已经卷满、卷芯打滑、或回卷轴上缠了过多底纸顶到侧壁,回卷力不足,标签就会停在剥离口。清空废底纸、确认回卷轴转动顺畅是最先该做的两步。
- 检查走纸通道是否有异物与毛刺:纸屑、断裂的底纸条、导纸件上的毛刺都会钩住标签边缘。用手指沿走纸通道完整摸一遍,遇到挂手的地方用细砂纸轻抛或报修。
- 确认介质宽度与导纸器夹紧程度:导纸器夹得太紧会把标签压出波浪、增加走纸阻力;夹得太松则介质左右摆动,剥离时标签歪着进剥离口。以介质能顺畅前后滑动、但左右不串动为准。
四、设备侧的剥离模式与传感器设置
桌面型与工业型标签设备通常提供撕纸、剥离、切刀等多种动作模式,选错模式是“卡在剥离口”最常见的软性原因。以常见的桌面机型(如 Zebra ZD621 系列,剥离组件为选装配置,具体配置以产品页为准)为例,按下述顺序核对。
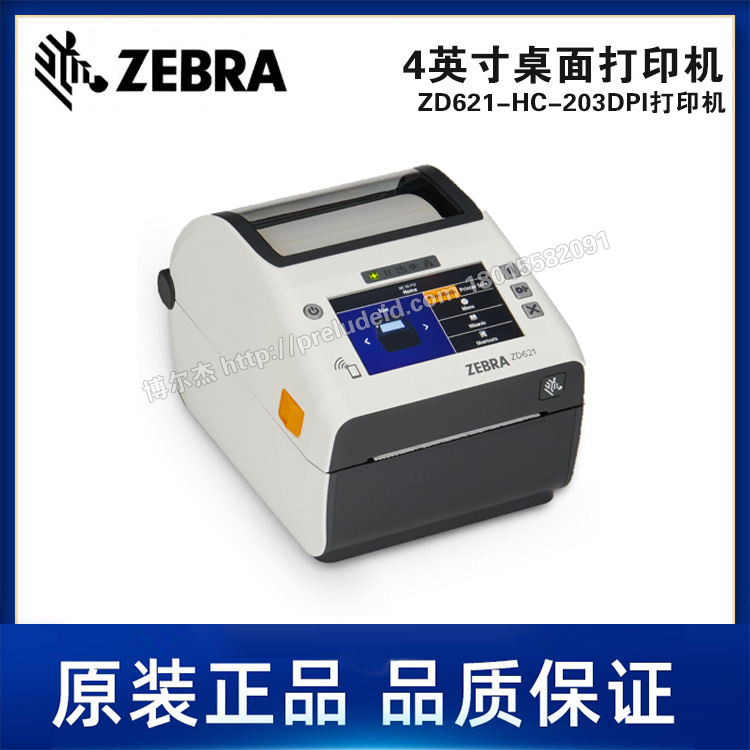
- 核对动作模式:进入设备面板或驱动属性,把模式设为与当前安装的组件一致。装了剥离组件却设在撕纸模式,设备打印完不会执行回卷动作,标签会一直停在出口;设在剥离模式但没有剥离组件,设备会等待一个永远不会到来的取标信号,表现为“打完就停、不继续”。
- 核对介质类型:间隙标签、黑标标签、连续纸三者的定位方式不同。设成连续纸会导致设备找不到标签边界,剥离动作失去基准;设错间隙或黑标类型则会出现“连出好几张”或“一直走空纸”。
- 重新做一次介质校准:更换不同批次、不同底纸厚度的标签后必须重新校准。校准步骤通常是:关电、装好介质、按住进纸键开机,设备会自动走纸并测量标签高度与间隙位置,走纸结束后松手。
- 确认取标传感器状态:剥离模式依赖传感器判断标签是否已被取走。传感器窗口被标签碎屑遮挡时,设备会认为标签还在,一直停在剥离口。用气吹或软布清洁传感器窗口,注意不要使用可能留下残留的清洁剂。
- 核对驱动里的介质与打印方式:驱动里若设成“热敏”而实际用的是热转印耗材,或者打印方式与实际耗材不一致,会出现打印内容与动作时序不同步的情况。热转印与热敏的区分方式可参照碳带类支持文章。
五、底纸回卷张力与废纸收纳
剥离动作稳定与否,很大程度取决于底纸回卷这一侧是否持续、均匀。回卷不稳会导致剥离角度忽大忽小,轻则剥离不齐,重则底纸拉断或面材翻卷。
- 回卷张力不要设到极限:张力过大容易把较薄的底纸拉断,尤其在卷芯直径还很小时;张力过小则废底纸卷得松散,越卷越偏,最终顶住侧壁卡死。以废底纸卷紧实、用手按压不塌陷为准。
- 定期清空废底纸:不要等到卷满顶到结构件才处理。卷径接近上限时回卷力矩会明显变化,是卡纸高发点。
- 确认废纸卷左右不偏:卷偏说明介质安装偏心或走纸有侧向力,需要回到导纸器与介质安装环节复查,相关内容可参照《Brady B-498 标签卷芯变形与走纸蛇形排查》。
- 回卷轴上不要残留旧底纸:旧底纸边缘的胶会与新底纸粘连,起步时把新底纸带偏。
六、存放环境与材料状态
不干胶材料对环境敏感,很多“分离困难”最后追到根因都是存放不当。
- 温度:长期处在偏高温度下,胶层会软化并向外流动,出现边缘溢胶与相邻标签粘连。存放环境宜保持在常温、避热、远离热源与阳光直射。
- 湿度:底纸吸潮后会变软、起皱,剥离时更容易断裂;过分干燥则面材与底纸的分离力上升。梅雨季与冬季供暖房是两个典型的高发场景,建议原包装密封存放,拆封后尽快用完。
- 受压:标签卷平放堆叠或受到挤压,会让胶受压外溢。竖向存放、避免重压。
- 存放时长:超过材料说明期限后,胶层与离型层都可能发生变化。存放期与判定方式在《Brady B-490 低温标签不粘翘边与结霜脱落排查》与《蜡基树脂基碳带印后发黏掉墨排查》中有更细的说明,涉及离型纸受潮的部分可参照《Brady B-422 强粘标签持粘力不足与撕除残胶排查》第九节。
- 拆封后的二次包装:用原包装袋重新封好,放入干燥剂,避免裸放在车间环境里过夜。
七、打印参数与耗材匹配
打印环节的参数本身不直接决定底纸能不能分离,但会通过热量、张力与介质形变间接影响剥离表现。
- 浓度与速度:金属色聚酯面材对热量的响应与铜版纸不同,浓度过高会让胶层受热进一步软化,边缘溢胶加重;浓度过低则印字发虚,需要反复补打,增加走纸次数与卡纸机会。建议从中间值起步,每次只调一个变量,打样确认后再定稿。
- 碳带匹配:金属面材通常需要树脂基碳带才能获得满意的附着力。碳带类别与介质的匹配原则可参照《碳带打印白线横纹与断带排查》与《蜡基树脂基碳带印后发黏掉墨排查》。
- 打印头压力:压力偏大会增加走纸阻力,让剥离口的负载变大。压力调整与均衡方法可参照《Brady 标签打印深浅不均与浓度压力校准排查》。
- 减少不必要的回抽动作:模板里若设置了每次打印后回抽,会增加一次反向走纸,对刚剥离完成的标签不利。可以在确认不影响定位精度的前提下关闭回抽。
八、复检与验收方法
调整完成以后不要只看一张,用下面的方法做一次成批复检,确认问题真正解决。
- 连续打印并自动剥离不少于 50 张,中途不停机、不手动干预。
- 每 10 张抽检一次剥离后的标签:面材无卷曲变形、无拉白,背面无底纸碎屑残留。
- 检查废底纸卷:卷绕紧密、左右不偏、底纸无断裂,断口平整。
- 检查剥离口:连续工作后挡板与辊面无新的胶渍堆积。
- 留样:保留首件与末件各一张,与问题件并排对比,便于后续出现回退时快速判断。
常见问题
1. 标签从底纸上揭不下来,是不是胶水过期了?
不一定。多数情况下是模切深度或剥离角度的问题,而不是胶失效。先按第二节确认模切是否只切透了面材,再按第三节检查剥离组件的位置与角度,最后才考虑存放时长。判断胶是否失效的简单方法是看贴上被贴物之后的持粘表现,如果贴上去很牢、只是从底纸上揭不下来,那说明胶是好的。
2. 撕的时候底纸总是从中间断开,怎么办?
底纸被拉断通常是三个原因叠加:模切切到了底纸、底纸偏薄或受潮变脆、回卷张力过大。先对着光检查底纸上有没有连续刀痕,有刀痕就是切深了;再核对回卷张力是否设得过高,尤其在卷芯直径小的时候;若同时伴随底纸发软起皱,说明受潮,需要按第六节整治存放环境。
3. 打印完标签卡在剥离口不动,设备也不报警,是什么原因?
先确认动作模式与安装的组件是否一致。装了剥离组件却设在撕纸模式,或者剥离传感器窗口被碎屑遮挡,都会让设备停在等待状态。按第四节的五步逐一核对:模式、介质类型、介质校准、取标传感器、驱动打印方式。
4. 手工揭没问题,设备自动剥离却总失败,差别在哪?
差别在剥离角度与牵引方式。手工揭时角度可以随意调整,设备的剥离角度由挡板与辊的位置决定,是固定的。把剥离挡板的位置往介质前进方向微调,让剥离角略大一些,通常就能解决。若调整后仍然失败,检查标签的模切边缘是否过于毛糙。
5. 同一台设备,换了一卷标签之后就开始剥离失败,是设备坏了吗?
更可能是新一卷的规格与设置不匹配。不同批次或不同材料的标签,底纸厚度、间隙透光率、标签高度都可能有差异,更换后必须重新做介质校准,并核对介质类型设置。按第四节第二步和第三步处理,通常一次校准即可恢复。
6. 环境温度高了以后剥离明显变费劲,正常吗?
正常现象,但可以通过管理减轻。温度升高会让胶层软化、流动性增加,边缘溢胶与层间粘连随之加重。把标签移到阴凉处存放、避免在午后高温时段大批量作业、适当降低打印浓度,都能缓解。若高温是常态,需要与材料供应方确认适合该温度区间的材料规格。
7. 剥离后的废底纸卷得松松垮垮,还经常卡住,怎么调?
回卷张力过小或回卷轴打滑。适当提高回卷张力,同时确认回卷轴上的固定件是否夹紧、轴面有没有被胶渍弄滑。废底纸卷径接近上限时就该清空,不要等顶住结构件才处理。
8. 标签背面粘着一层细细的底纸纤维,是什么问题?
这是模切切深、把底纸表层硅油膜一并切穿的典型表现。切穿后底纸表层会随面材一起被带走,残留在胶面上。需要调整模切深度,并检查刀具是否磨损。已经出现这种情况的标签不建议用于对洁净度有要求的场合。
9. 怎么判断是材料问题还是设备问题?
最直接的办法是交叉验证:把同一卷标签放到另一台正常设备上试,同时把另一卷确认正常的标签放到当前设备上试。两卷在别的设备上都正常,说明问题在当前设备的设置或机械状态;只有这一卷不正常,说明问题在材料或存放环节。
速查清单
- 先归位:分离阻力大 / 底纸断裂 / 剥离角度不对 / 模式设置不匹配。
- 材料侧:模切深度、边缘溢胶、卷芯与卷外对比、剥离力量化比较。
- 机械侧:剥离组件位置、剥离口清洁、回卷受阻、走纸通道异物、导纸器夹紧度。
- 设备侧:动作模式、介质类型、介质校准、取标传感器、驱动打印方式。
- 回卷侧:张力适中、定期清空、不偏卷、轴面无残胶。
- 环境侧:常温避热、密封防潮、竖放不重压、注意存放期限。
- 验收:连续 50 张自动剥离无干预,抽检面材、底纸与剥离口状态。