


圆角矩形、椭圆、跑道形等异形轮廓的模切标签上,最常见的返工是:屏幕里排版完全正常,打出来却发现文字压到了圆角弧边、条码被轮廓切掉一个角,或者整版内容相对轮廓朝同一个方向偏出去一截。这一类问题的本质是「打印内容与模切轮廓的相对位置」出了错,与打印机是否故障无关。本文只处理这一类问题;如果是预印刷框的套打对位、切刀裁切长度忽长忽短、多排多列打印串列、文字过长换行截断、模切粉尘污染打印头,请分别参见本站对应的专项文章——那些问题各有不同的成因链,混在一起查只会越调越乱。
一、先把异常分成四型,方向不同查法不同
拿到压边样张先分型,四型的成因和处置完全不同:
- 角部压边:只有圆角附近的文字或条码被裁到,四条直边附近的内容全部正常。这是版式层问题——角部内容与模切弧线的间隙不足,或圆角半径比模板里假设的大。
- 整版偏移:所有内容朝同一个方向偏出固定距离,直边和角部一起偏。这是定位层问题——走纸基准、介质校准或偏移参数与轮廓没有对齐。
- 漂移压边:同一张版式,有的张完好、有的张压边,位置不固定。这是走纸稳定性问题——传感器定位、材料滑移或张力波动。
- 边缘断墨:内容位置没偏,但靠近轮廓边缘的色块和文字出现断墨、斑驳。这不是位置问题,机理见下文第三节,处置方向完全不同,不要去调模板坐标。
分型方法很简单:连打三到五张,把压边位置、方向、是否固定记录下来。位置固定且只发生在角部,归第一型;固定整版偏移,归第二型;位置乱跳,归第三型;位置准但墨不实,归第四型。
二、三线模型:模切线、出血线、安全线
行业里讨论模切标签的几何关系,通常用三条线来描述。理解这三条线,压边问题的判断就有了标尺:
- 模切线:标签的实际轮廓,刀具沿这条线切。成品标签的边缘就是这条线,它由标签供应商的刀模决定,打印端改不了。
- 出血线:模切线向外扩的区域,供底色和满版图案延伸覆盖。不同供应商的口径在 1.5 到 3 毫米之间不等,形状复杂的异形标签会要求更大,具体以供应商规范为准。出血区的作用是吸收模切漂移,避免成品边缘露出白边。
- 安全线:模切线向内缩的保护区,重要内容不得越出。行业通行做法是:方形标签的文字、条码、徽标距模切线不少于 3 毫米;圆角、椭圆等异形轮廓建议加大到 5 毫米左右。原因是模切工序相对印刷图案存在约 ±1 毫米级的漂移公差,异形轮廓的角部和曲线段会把这份公差放大。
关键在于:这三条线只存在于刀版文件和验收样张里。标签软件里的「标签尺寸」通常只是轮廓的外接矩形或名义尺寸,如果不在模板里把安全框画出来,软件根本不知道轮廓在哪里,也就无所谓越界。
三、为什么圆角与异形轮廓更容易压边
同样 3 毫米的安全边距,在方形标签上够用,搬到圆角标签上就未必,原因有四个:
- 角部空间被弧线吃掉:圆角把矩形角部的可用面积削掉一块,距离角尖越近,左右两侧的余量越小。贴着「虚拟直角」排的内容,实际到弧线的最近距离比到直边的距离短得多。
- 曲线收窄处有效宽度变小:椭圆和异形轮廓的最宽点只有一处,越往两端曲线收窄,有效宽度随之收缩。在收窄段安排内容,等于在一个比名义宽度窄得多的区域里排版。
- 模切边缘受压不平整:模切刀具切断材料时会对边缘施加压力,边缘局部出现肉眼不易察觉的变形。热转印靠高温高压使墨层与表面贴合,边缘不平整处贴合不均,表现为靠近轮廓的色块断墨、斑驳。这就是第四型「边缘断墨」的机理,它提醒我们:内容不仅要离轮廓足够远以保证不被切到,也要留出热转印能稳定附着的安全距离。
- 内角半径过小:轮廓上过小的内角会让模切质量变差,行业常见的最小内角半径在 1.6 毫米(约十六分之一英寸)量级。客户提供的异形轮廓如果内角过尖,模切漂移在角部被放大,压边概率随之上升。
四、重建模板可用区域:把安全框画回软件里
处理第一型与第二型问题,正确顺序是先把几何关系在模板层重建,再动打印层。以主流标签软件(BarTender、NiceLabel、CODESOFT 等操作思路类似)为例:
- 量实物:用卡尺量标签外接矩形的长与宽;圆角半径用半径规比对,或用几个已知直径的圆物(硬币、钻头柄)比出最接近的一档;异形轮廓额外记录最窄处的有效宽度。
- 在软件里把标签尺寸设为外接矩形的长宽,单位统一为毫米,不要英寸毫米混用。
- 画安全框:在模板里放一个矩形参考对象,四边向内缩安全边距(方形 3 毫米、异形按 5 毫米量级),圆角标签再按实测半径让开四个角。参考对象设为不打印,仅作排版基准。
- 把现有对象全部挪进安全框内,逐一检查四个角部对象与弧线的最近距离。
- 如果软件支持导入轮廓参考图或背景图,把供应商的刀版图放进模板底层对照,核对完再移除或锁定为不打印。
- 改完在模板备注里写清几何参数:外接尺寸、圆角半径、安全边距取值。换机型、换供应商时按备注复核。
这一步做完,第一型「角部压边」通常已经解决——因为它本来就是版式内容与轮廓的间隙不足,与机器无关。
五、条码与静区在异形轮廓上的留白做法
条码对位置的要求比文字严格得多:文字被裁掉一个角还能认,条码静区被侵入就直接不解码。按 ISO/IEC 15416 的判级口径,静区不完整导致无法解码的符号直接判最低档,打印得再清晰也没有部分得分。本站已有专文讲解二维码容量与纠错等级,这里只讲静区相对轮廓的摆放位置:
- 条码放在轮廓最宽、最平整的区域,远离圆角、远离曲线收窄段。圆角矩形标签的条码通常放底部居中,与下边和左右两边都保持安全距离。
- 圆形标签的条码顺着直径方向放在圆心附近,不要贴着圆弧排——圆弧处的模切边缘是斜的,条码方向跟着歪,静区也被弧线侵入。
- 静区范围内不得出现模切弧线、边框线、图案等任何深色元素。通行做法是静区向外再留 3 毫米左右的空白缓冲,具体宽度沿用条码生成时的规格,不要在版式里人为压缩静区来腾地方。
- 二维码的静区由生成工具按模块宽度给出,主流生成库的默认值约为 4 个模块宽度,直接沿用即可;把二维码拖进圆角附近又缩小尺寸,等于同时动了模块尺寸和静区,两头的风险都来了。
六、打印侧核对:传感器、校准与走纸
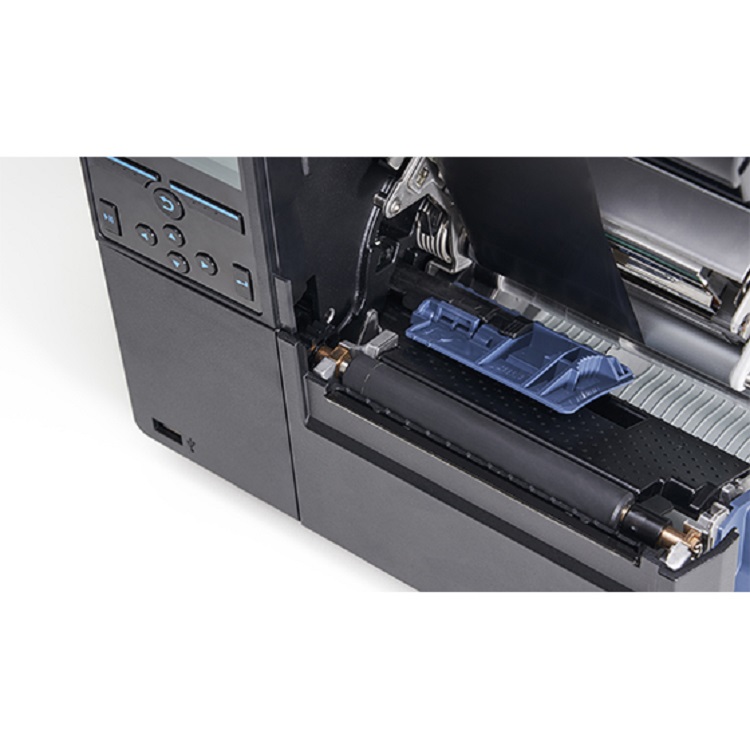
第二型与第三型要在打印侧解决。异形与圆角标签在打印侧有两个特殊点:
间隙传感器与圆角段:透射式间隙传感器读的是标签与间隙之间的透光差异。圆角段的标签有效宽度变窄,如果传感器探测点恰好落在圆角范围内,读到的信号会变弱,可能引起跳标、多出一张或定位漂移——这会把版式问题伪装成走纸问题。处理办法是确认传感器探测点位置尽量对准标签直边段,而不是圆角段;若机型支持移动传感器位置,按供应商手册调整。
介质校准:换用异形标签后必须重做介质校准,让传感器重新学习衬底与标签的透光基准。以 SATO CL4NX Plus 为例,脱机状态下进入 Settings → Printing → Advanced → Calibrate → Auto-calibrate,按提示选择间隙定位方式执行;校准时机器会把标签送出一段以感知间隙位置。CL6NX Plus 等机型的菜单路径类似,具体以机型手册为准。校准只解决「机器知不知道每张标签从哪里开始」,不解决「内容在标签里的位置」——后者永远是模板层的职责。
整版固定偏移(第二型)确认模板几何无误后,可以用打印偏移量做小步修正,但记住与套打文章相同的口径:软件侧偏移与驱动/机器侧偏移只保留一处,两处同时设会互相叠加、越调越乱。
七、指令层核对:坐标系与页宽
直接下发指令或由驱动生成指令的场合,有三处几何边界值得核对:
- ZPL 的 ^FO x,y 以标签原点为基准定位字段,整版平移通过统一调整原点或驱动偏移实现;^GB 画的框如果贴着名义边界,实际轮廓比名义尺寸小时框线就会被切。TSPL 的坐标同样以原点起算,GAP、BLINE 等定位参数决定走纸基准。具体指令语法与取值以机型编程手册为准。
- 页宽设置超过实际标签宽度时,超出部分的内容会落在轮廓之外——表现为内容压边或打到间隙里。核对指令层页宽与实物轮廓宽是否一致。
- 同一份模板跨机型输出时,203 dpi 与 300 dpi 的点阵换算、驱动不可打印边距都会改变有效排版区域,换机后必须重新打样张核对(本站另有专文讲单位与分辨率换算,此处不展开)。
八、现场五步判定流程
- 量与叠:量标签实物外接尺寸与圆角半径,把打出来的样张叠在供应商刀版图(或轮廓放大打印稿)上,看内容与轮廓的相对位置偏了多少、朝哪个方向。
- 分型:按第一节四型归位。角部压边归版式层,整版偏移归定位层,漂移归走纸层,断墨归机理层。
- 试打样张:修模板后连打三张,核对压边是否消失、条码能否扫描。一次只改一处——安全框、偏移量、校准三件事不要同时动。
- 先模板后打印:几何问题在模板层解决,模板确认无误后才考虑打印偏移微调;顺序颠倒会把版式错误用偏移量硬拗回去,换卷换机立刻复发。
- 留样固化:把最终样张、几何参数、偏移设置记录归档,作为换卷、换批、换供应商时的复核基准。
九、预防:把几何关系固化到模板与验收样张里
- 每个异形模板备注三组参数:外接矩形尺寸、圆角半径(或轮廓关键尺寸)、安全边距取值。
- 新品打样阶段按验收三样张口径执行:满版样张、极限数据样张、连续三张一致性样张,全部在安全框内且条码可扫才算通过。
- 条码可读性按 ISO/IEC 15416 判级口径验收,静区不完整直接判不合格,不因手机能扫而放行——固定式工业扫描器的判定比手机严格得多。
- 换标签供应商或换模重开时,即便型号名义尺寸相同,也要重新叠样核对:不同刀模的圆角半径和轮廓漂移可能不同。
十、与相邻问题的分界线
- 预印刷标签的套打对位:基准从标签边缘换成了印刷框,定位方式与本文不同,见套打专项文章。
- 切刀裁切长度误差:讲的是切刀模式下每张切多长、误差怎么累积,是刀与走纸的关系;本文讲的是内容与模切轮廓的关系。
- 多排多列打印串列:讲列数、间距与整排偏移;单列异形标签压边不在其范畴。
- 文字超长自动换行与截断:讲数据流长度超出对象宽度;本文的压边与文字长度无关。
- 模切粉尘与打印头污染:讲粉尘来源与清洁,是本文第四型断墨的近邻但成因不同,断墨伴有粉尘沉积按粉尘专项处理。
- 机型不支持异形标签介质导致的报错:属于设备能力边界,现象是报错跳标而非压边,按机型兼容性口径处理。
- 二维码容量与纠错等级:讲数据装不装得下、模块尺寸与分辨率的匹配;本文只讲静区与轮廓的留白位置。
常见问题
1. 内容只压到圆角弧边,直边都好好的,是模板还是机器的问题?
几乎可以断定是模板问题。直边内容正常说明走纸定位和打印都稳定,只有角部出事说明角部内容到弧线的间隙不足。量出实际圆角半径,把安全框的四个角按实测半径让开,把角部对象挪进安全框即可,不需要动机器。
2. 安全边距留多少才够?3 毫米是硬性标准吗?
3 毫米是方形标签的行业通行口径,不是强制标准。圆角、椭圆等异形轮廓建议加大到 5 毫米左右,因为模切漂移在角部被放大。具体到某个供应商的刀模公差,以其书面规范为准;供应商没有给出时,按保守值执行并留样验证。
3. 圆角标签的圆角半径需要量出来填进软件吗?
多数标签软件的页面尺寸只支持外接矩形,圆角半径不需要直接填,但要量出来用于排版决策——半径决定四个角让开多少。半径规比对是最快的办法,没有半径规时用已知直径的圆物比对到接近档位即可,误差控制在半毫米内对安全边距判断足够。
4. 打出来的内容整体偏了 1 毫米,调模板还是调机器偏移?
先确认模板几何(外接尺寸、安全框)无误,再用打印偏移量做小步修正。判据:偏移量固定且所有内容一致移动,可用偏移修正;若只有部分对象偏、或偏移量随时间变化,那是模板对象坐标或走纸问题,调偏移只会掩盖病情。软件侧与机器侧偏移只留一处。
5. 圆形标签上的条码放哪里最稳?
顺直径方向放在圆心附近。圆形轮廓在直径方向最宽、离弧线最远,条码与静区都能完整落在安全区内。贴着圆弧排的条码有两个问题:弧边是斜切的,条码方向被视觉拉歪;静区容易被弧线侵入导致解码失败。
6. 二维码离圆角弧边多远才算安全?
按异形标签 5 毫米量级的安全边距执行,并保证静区完整:二维码四周的静区(默认约 4 个模块宽度)加上与弧线的间隙,都不得被任何深色元素或模切边侵入。角部空间实在不够时,把二维码往轮廓中心方向挪,而不是缩小二维码——缩小会同时改变模块尺寸,引入新的可读性风险。
7. 为什么同一份模板在方形标签上没事,换成异形就压边?
因为模板里的「标签」只是外接矩形,软件并不知道真实轮廓长什么样。方形标签轮廓与外接矩形重合,排版贴边也安全;异形轮廓的角部和收窄段比矩形小,贴边排的内容就落到了轮廓之外。换形状等于换几何约束,必须按新轮廓重建安全框并重排角部对象。
8. 模切标签边缘打出来有断墨,跟压边是一回事吗?
不是。压边是内容位置越界,断墨是位置正确但墨层没有完整转印。边缘断墨的机理是模切切断时边缘受压产生局部变形,热转印贴合不均所致。处置方向完全不同:断墨查打印压力与模切边缘质量,必要时把边缘附近的满版色块改为内缩设计;压边查版式几何。两件事同时出现时先分清再分别处理。
9. 异形标签做介质校准后总报错或跳标,怎么办?
先查传感器探测点是否落在圆角段——圆角处标签有效宽度窄,透光差异弱,校准和定位都会不稳。把探测点对准直边段后重新校准;仍不稳定的,核对标签间距规格是否符合机型要求,并确认使用的定位方式(间隙/黑标)与实物一致。如果该机型对所用异形介质本身支持受限,属于设备能力边界,按机型兼容性口径评估。
10. 出血和安全边距是一回事吗?
不是,方向相反。出血是模切线向外扩、给底色图案延伸覆盖用的,吸收模切漂移防止边缘露白;安全边距是模切线向内缩、限制重要内容位置的保护区。出血区里放底色,安全区里放文字条码,两者都以内缩 3 毫米起步的安全线为界:内容不得越出安全线,底色应覆盖到出血线。
速查清单
- 连打三五张,按「角部 / 整版 / 漂移 / 断墨」四型归位
- 量实物:外接尺寸、圆角半径、最窄处宽度
- 模板画安全框:方形 3 毫米、异形 5 毫米量级,角部按实测半径让开
- 条码放最宽最平处,圆标顺直径,静区不压缩不侵入
- 传感器探测点避开圆角段,换异形标签重做介质校准
- 偏移修正一次一处,先模板层后打印层
- 验收三样张 + 条码判级,换供应商换模重新叠样
更多标签使用问题,请查阅本站支持中心的标签分类文章;打印机、碳带、软件分类下另有条码判级、模切粉尘、套打对位等专项排查文章可供参考。