


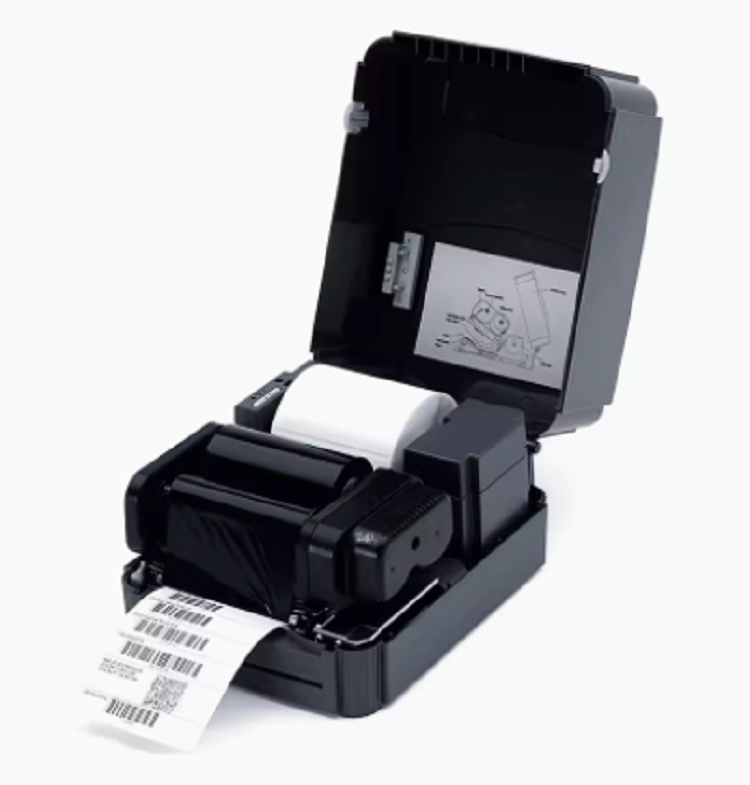
TTP-244 Pro 这类桌面标签机打完一卷标签,沿着出纸口手撕取标时出现撕口起毛、边缘带纸带纤维,多数不是标签质量差,也不是打印机坏了,而是撕取方向与面材丝缕方向不一致、再加上撕法不对共同造成的。本文以带撕纸口的桌面机为例,把撕口起毛的现场分型、丝缕方向的识别方法、撕取手法的修正、批量取标的预切做法讲清楚,并给出它与模切毛刺、底纸分离不良、底纸断裂三类相邻问题的区分方法。
一、先把撕口起毛分清三型,排查方向完全不同
同样是「撕下来的边缘毛毛的」,现场先按下面三型归位,再决定往哪个方向处理:
- 面材撕口起毛:毛絮沿撕口随机分布,毛边长短不一;同一个卷换一个方向撕,撕口整齐度明显不同。这是丝缕方向与撕取方向的关系问题,属于本文主线。
- 模切边缘毛刺:毛边固定出现在标签边缘的同一位置,呈细小锯齿状,手指单向滑过有勾手感,与往哪个方向撕无关。这是模切质量与来料问题。
- 底纸被带起起毛:毛絮出现在标签背面,胶面上粘着白色纸纤维,是底纸表层被一并带起。这是模切切穿底纸或离型不良问题。
三型混在一起处理会走弯路:第一型改手法就能改善,第二型要向来料方反馈,第三型要查模切深度。判据一句话:换撕的方向毛边跟着变,是丝缕问题;位置固定不变,是模切问题;毛絮在背面胶面,是底纸问题。
二、丝缕方向是什么:面材的纵向与横向
纸张由植物纤维交织成形。在造纸机上,纸浆沿纸机运行方向流动、脱水、干燥,大部分纤维会顺着这个方向排列,这就是纸张的纵向(也叫顺丝缕、丝流方向,业内记作 MD);垂直于它的方向叫横向(CD)。两个方向的物理表现差异很大:纵向抗拉强度大、受力时变形量小;横向则更容易被拉长、撕裂时表现完全不同。
撕口起毛的机理就来自这种差异:顺着丝缕撕,裂纹沿着纤维之间的结合缝隙向前走,撕口平直、毛边少、省力;垂直于丝缕撕,裂纹要把一根根纤维拉断或从纸层里拔出来,撕口呈波纹状、边缘带毛絮,还会拉出细小的纤维丝。同一张纸、同一卷标签,两个方向撕开的效果天差地别,这是材料自带的特性,不是质量缺陷。
对成卷不干胶标签,纸类面材在涂布与分切环节通常保持造纸时的丝缕方向与卷长方向一致,所以多数卷装标签的丝缕方向平行于走纸方向:沿卷长方向撕是顺丝缕,横向(两张标签之间模切线的方向)撕是逆丝缕。但改卷、复卷、拼接都会带来例外,所以不要按经验猜,上机前用下一节的方法现场验证一次。
三、三十秒现场判定丝缕方向:撕、折、看
不需要仪器,取一两张同批标签的非打印区域(边缘空白处)就能完成:
- 试撕法:沿卷长方向轻撕一小段,再沿垂直卷长方向轻撕一小段,对比两条撕口。平直、省力、毛边少的是顺丝缕方向(纵向);波纹状、起毛、费力的就是横向。
- 折叠法:分别沿两个方向对折并压实折痕再展开。折痕平滑、线条平直的是顺丝缕方向;折痕粗糙、边缘起毛甚至发白开裂的是横向。
- 看纸边:对着亮光看卷的端面与裁切边,纤维顺着边缘排列、毛边少而整齐的一侧对应纵向;毛边明显、手感粗糙的一侧对应横向。
- 悬弯法(可选):沿两个方向各裁一条约 100mm 长、10mm 宽的纸条,捏住一端水平悬伸。多数纸类面材上,自然下垂弯曲更明显的是横向条,状态较平直的是纵向条。涂布与覆膜材料差异较大,此法只作辅助。
三步里以试撕法为准:它直接复现的就是你正在处理的撕口现象,判定的结论也最可靠。判定完成后在卷轴端面用记号笔标一下丝缕方向,后续批次领用就不用重复验证。
四、撕法修正:方向、速度、断线三件事
确认丝缕方向后,取标手法按下面顺序修正:
- 能顺不逆:需要沿丝缕方向分离时(例如撕掉整段边框料),直接手撕即可,撕口天生整齐。出标后逐张取标最常见的方向是横向分离,正是逆丝缕的方向,不要期望手撕出平直边缘,改用下面的剪切撕法。
- 剪切撕代替拉扯撕:把标签贴住撕纸口边缘,一只手压住机器内侧已打印的部分,另一只手沿撕纸口边缘把外露部分快速下压撕下。撕纸口这条直边相当于给裂纹预设了一条路径,撕取沿着它完成,而不是让裂纹自由分叉,撕口整齐度立刻上一个台阶。
- 快而短,不慢拉:撕得越慢,裂纹越有时间沿薄弱处随机游走,把纤维一根根拔出来形成毛絮和拉丝;压住之后一次快速完成,撕口反而干净。慢拉还会让面材沿受力方向拉伸变形,变形段再贴到产品上容易翘边。
- 先折后撕(限非关键标签):沿需要的撕取线用指甲反复捋压出一道折痕,再沿折痕撕开。折痕处的纤维被压断、应力集中,裂纹会优先沿这条预设通道扩展,撕口明显整齐。注意两点:打印内容压着折痕位置的标签不要用这招,压痕可能伤及墨层;条码标签禁止在静区与符号区附近压折,否则按 ISO/IEC 15416 判级会因缺陷直接降档。
五、批量取标:把断线做进标签里
手工逐张撕几十上百张时,靠手法只能减少起毛,撕口一致性仍不稳定。稳定的做法是提前给裂纹「修路」:
- 预切撕裂线:向标签供应方提出在两张标签之间或标签内部加打孔虚线(模切撕裂线是常规工艺),撕取沿虚线走,撕口整齐,且换人撕结果一样。下单时写明虚线位置、线型与孔距,先打样确认。
- 撕裂线与条码静区的距离:虚线离条码太近,撕取时的毛边与位移会侵入静区,扫描器把静区缺陷判为不合格。撕裂线与条码之间要留够空白,具体距离在打样时用扫描测试确认。
- 辅助工具:批量场景用裁切刀或剪刀沿直尺一次剪切,比手撕稳定;需要自动裁切的工位,确认所用机型是否支持切刀模块(属选配,具体以机型规格页为准),并在软件里设置切纸位置。
- 整叠与逐张:需要整叠取下再分发的场合,先沿撕纸口把整叠一次性取下,再在工作台上逐张分开,不要在出纸口反复拉扯,避免扯歪走纸位置影响后续打印起始点。
六、与相邻问题的分界线
- 换撕的方向,毛边跟着变:丝缕方向与撕法问题,按本文第三、四节处理。
- 毛刺固定在标签边缘同一位置、勾手感、与撕的方向无关:模切毛刺与粉尘问题,向来料方反馈并按边缘毛刺路径排查。
- 毛絮出现在背面胶面、底纸纤维被带起:模切切穿底纸或离型不良,查模切深度与底纸克重。
- 撕的过程中底纸整条断开:底纸强度、受潮或切伤问题,按底纸断裂路径处置,与本文的「面材撕口起毛」是两回事。
还有一条容易混淆:受潮的纸类标签两个方向都会变得难撕、毛边加重,但同时伴随卷边、走纸偏移等现象;只出现撕口起毛而没有形态变化的,不要往受潮方向归因。
七、验收、反馈与来料约定
需要向供应方反馈时,证据链这样组织:沿两个方向各试撕一张,样张并排拍照;同批不同卷各取一张,排除单卷异常;标注卷号、批号与撕取日期。文字反馈里直接写「顺丝缕撕口平直、逆丝缕撕口起毛明显」这种可复现的描述,比「边缘毛毛的」有效得多。
来料验收可以加两条:一是用撕裂法抽验面材丝缕方向与卷长方向的关系并记录入档,纸类面材的判定思路可参考 GB/T 455(纸和纸板撕裂度的测定)与 GB/T 12914(纸和纸板抗张强度的测定),比较的是批次之间的一致性,不是追求某个固定数值;二是对贴标后还要再撕离的用途(合格证留底、可揭标签等),在订单里写明预切撕裂线要求与丝缕方向约定。涉及胶层剥离的场合可参照 GB/T 2792-2014 的思路做剥离状态对比。各项具体指标以对应产品页与材料数据说明为准。
最后补一条连带影响:撕口起毛本身不影响打印质量,但毛絮会落在撕纸口与走纸通道附近,积累后被静电带入打印头区域,效果与模切粉尘一样。手撕取标频繁的工位,把撕纸口、胶辊纳入周期清洁,顺序先干后湿,不要用纸巾干擦。
常见问题
1. 同一卷标签,顺着撕很整齐、横着撕就起毛,是不是标签质量有问题?
不是。这正是丝缕方向的表现,所有纸类材料都有,由造纸工艺决定,不是缺陷。判定方法见第三节:顺丝缕撕口平直省力,逆丝缕撕口起毛费力。除非同一方向、同一批、不同卷之间撕口质量差异明显,才需要怀疑来料一致性并向来料方反馈。
2. 撕口起毛,是不是撕纸刀钝了?
桌面机的撕纸口多数是一段直边或带齿的边缘,不是刀片,没有「锋利度」可调,不必按钝刀处理。它的作用是给裂纹提供一条直线路径,撕口整齐度主要取决于撕取方向、速度与材料丝缕的关系。只有当撕纸口边缘出现物理损伤(磕碰缺口、积胶挂胶)时才需要清洁或维修。
3. 能不能让打印机自己切得整齐一点?
撕纸口撕取靠手法与材料,机器侧没有「撕口整齐度」设置。要机器自动裁切,需确认机型是否支持切刀模块(属选配,具体以机型规格页为准),加装后在软件里设置切纸位置并对刀校准;更常用的做法是在订单里要求标签厂加预切撕裂线,成本更低且与机型无关。
4. 撕口起毛会影响条码扫描吗?
一般不会。条码符号在标签中部,起毛发生在撕取边缘,两者通常不接触。只有三种情况会牵连:撕取线或毛边侵入了条码静区;毛絮落在打印头或碳带表面造成印刷缺陷;先折后撕把折痕压在了符号区。出现怀疑时按 ISO/IEC 15416 做等级验证,不要用手机能扫作为放行依据。
5. 铜版纸和热敏纸撕起来差别大吗?
丝缕规律一致,差别在涂布层与厚度。热敏涂层对压力敏感,沿折痕撕在热敏收银纸上很常用、撕口也整齐,但折痕压过的地方会留下压痕显色,有热敏打印内容的区域不要压折。铜版纸与覆膜材料韧性强一些,慢拉时更容易拉丝,快速剪切撕的效果更明显。
6. 批量领用时几十张一起撕,怎么撕才整齐?
三选一:整叠沿撕纸口一次性取下,回工作台逐张分开,不要在出纸口反复拉扯;用裁切刀或剪刀沿直尺一次剪切;长期固定的用量,直接在订单里加预切撕裂线。靠练习手法保证几十张的一致性不现实,把断线做进标签里才是稳定方案。
7. 可以让标签厂在模切时加撕裂线吗?费用和改动大吗?
打孔虚线是标签行业的常规工艺,常规量下单即可提出。需要写明的要素:虚线的位置(两张标签之间还是标签内部)、线型与孔距、虚线与条码静区的距离。先要打样确认撕取手感与撕口效果,再批量下单;具体工艺与费用以供应方报价为准。
8. 撕坏了的标签还能用吗?
按用途分:非关键场合(内部标识、临时单据)撕口起毛但面材完整,可降级使用;涉及条码、追溯或对外的场合换新张重打,起毛边缘可能在贴标后继续扩裂。面材已经拉伸变形的那段不要再打:变形段过打印头时贴合不良,打印内容容易失真,重打一张的成本远低于返工。
9. 底纸也跟着撕毛了,和面材起毛是一回事吗?
不是。判据看毛絮在哪一面:毛絮在撕口边缘、属于面材本体,是丝缕与撕法问题;毛絮出现在背面胶面、底纸纤维被带起,是模切切穿底纸或离型层不良,要从来料侧排查。两种问题可能同时出现,先按第六节分型,再分别处理,不要把底纸问题当成手法问题反复练习。
速查清单
- 分型:换方向毛边跟着变是丝缕问题;位置固定是模切问题;毛絮在背面是底纸问题。
- 判定丝缕:撕(平直省力为纵向)、折(折痕平滑为纵向)、看(纸边毛边少为纵向)、悬弯(辅助)。
- 撕法三件事:能顺不逆、剪切撕贴住撕纸口直边、快而短不慢拉。
- 关键标签禁用先折后撕:折痕压符号区或热敏内容区会直接伤及可读性。
- 批量方案:预切撕裂线写明位置、线型、与静区的距离,先打样再批量。
- 连带维护:手撕频繁的工位把撕纸口与胶辊纳入周期清洁,先干后湿。